
Wat is het verschil tussen een WPS en een WPQR?
Wat is het verschil tussen een WPS en een WPQR? Uitleg over pWPS, lasmethodekwalificatie en lasmethodebeschrijving, met de samenhang volgens EN ISO 15614-1.
Lees verderAntwoorden op de vragen waar werkvoorbereiders, engineers en QC-medewerkers dagelijks mee zitten. Staat uw vraag er niet tussen, stel hem dan aan de Welding & Quality Assistant.
Wat is het verschil tussen een WPS en een WPQR? Uitleg over pWPS, lasmethodekwalificatie en lasmethodebeschrijving, met de samenhang volgens EN ISO 15614-1.
Lees verder
Wanneer is een WPQR verplicht? Overzicht van de eisen uit EN 1090-2, ISO 3834, de PED en klantspecificaties, en van situaties waarin kwalificatie niet hoeft.
Lees verder
Is uw bestaande WPQR geldig voor een nieuwe klus? Zo toetst u materiaalgroep, dikte, lasproces, positie en verbindingstype aan EN ISO 15614-1.
Lees verder
Een pWPS opstellen voor een lasmethodekwalificatie: welke lasvariabelen erin moeten, waar u de waarden vandaan haalt en welke fouten u wilt voorkomen.
Lees verder
Hoe werkt lasserskwalificatie volgens ISO 9606-1? Uitleg over de opzet, kernvariabelen, geldigheidsgebieden, proefstukken en de examinering.
Lees verder
Geldigheid en verlenging van lasserskwalificaties volgens ISO 9606-1: de 6-maandsbevestiging en de drie routes van paragraaf 9.3 op een rij.
Lees verder
ASME IX of EN ISO 15614-1? De verschillen in opbouw (PQR, WPS, WPQ tegenover WPQR), variabelen, beproeving en geldigheid, en wanneer welk stelsel geldt.
Lees verder
Hoe werkt het kwalificatiebereik voor dikte en diameter onder EN ISO 15614-1? Uitleg van de tabellen en hoe u met een slim proefstuk een breed bereik dekt.
Lees verder
Operatorkwalificatie volgens ISO 14732 voor robot-, gemechaniseerd en orbitaal lassen: wanneer operator in plaats van lasser, routes en geldigheid.
Lees verder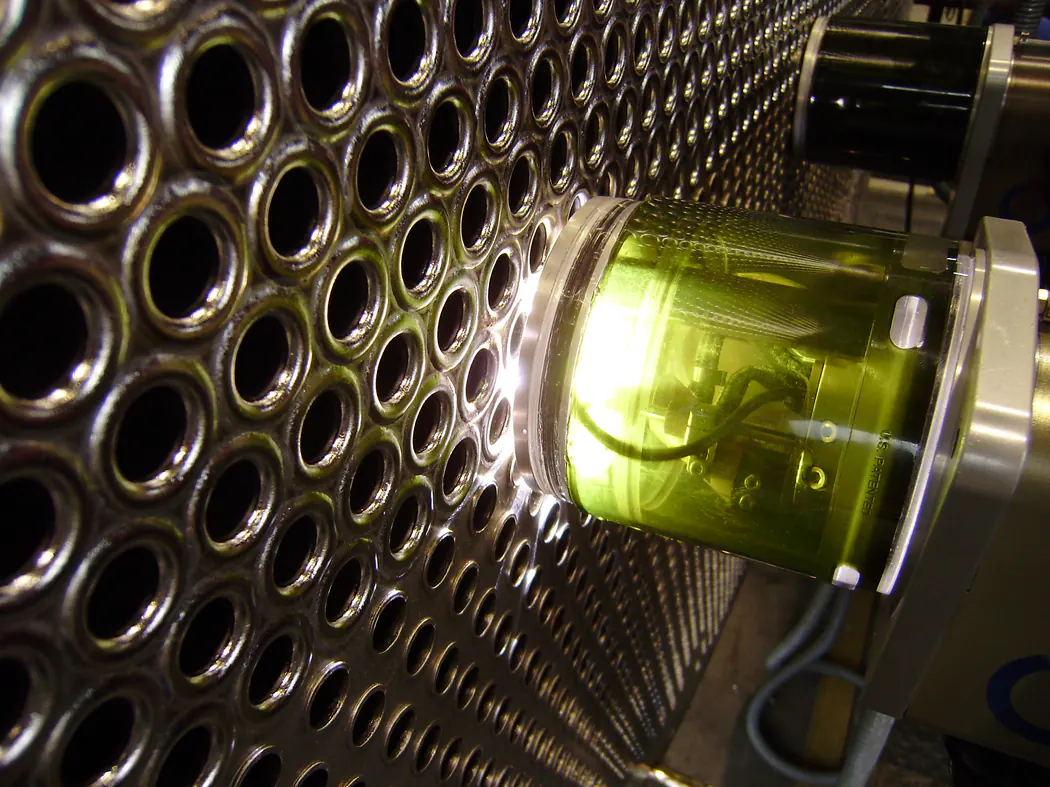
Wat bepaalt de kosten en doorlooptijd van een lasmethodekwalificatie? De kostenposten van een WPQR, wat de planning vertraagt en hoe u slim combineert.
Lees verderWat is een PQR (procedure qualification record) onder ASME IX? Relatie met de WPS, verschil met de Europese WPQR, inhoud en veelgemaakte fouten.
Lees verderLassercertificering vergeleken: AWS D1.1, AWS Certified Welder, ASME IX en ISO 9606-1. Wie certificeert, geldigheid, continuïteit en overdraagbaarheid.
Lees verderWelke wijzigingen maken een lasmethodekwalificatie ongeldig? De essentiele variabelen van ISO 15614-1 en ASME IX op een rij, met de valkuilen.
Lees verderEen WPQR van een leverancier, een zusterbedrijf of een vorige werkgever overnemen: wanneer het mag, welke voorwaarden gelden en wat de valkuilen zijn.
Lees verder
Hoe wordt de uitvoeringsklasse EXC1 tot en met EXC4 onder EN 1090-2 bepaald en wat betekent elke klasse voor lassen, kwalificaties en documentatie?
Lees verder
ISO 3834 kent drie certificeerbare delen. Welk deel past bij welk bedrijf, wat vraagt elk deel en hoe verhoudt de norm zich tot EN 1090 en klanteisen?
Lees verder
Wanneer is een lascoördinator volgens ISO 14731 verplicht, welke taken en verantwoordelijkheden horen erbij en kiest u voor IWE, IWT of IWS, intern of extern?
Lees verder
CE-markering van staalconstructies onder EN 1090-1: hoe DoP en FPC werken, wat de notified body doet en welke fouten fabrikanten het vaakst maken.
Lees verder
Wat betekenen de kwaliteitsniveaus B, C en D uit ISO 5817, hoe kiest u het juiste niveau voor uw laswerk en hoe hangen ze samen met de EXC-klassen?
Lees verder
Wat eist de PED 2014/68/EU aan lassen: categorieën, permanente verbindingen en de goedkeuring van lasmethoden en personeel door een NoBo of RTPO.
Lees verder
AWS D1.1 naast EN 1090, EN ISO 15614-1 en ISO 9606-1: opzet, geprekwalificeerde WPS'en en wanneer u de Amerikaanse lascode in Nederland tegenkomt.
Lees verder
Visueel onderzoek van lassen volgens ISO 17637: verlichting, kijkafstand en kijkhoek, hulpmiddelen, moment van onderzoek, rapport en relatie met ISO 5817.
Lees verder
Materiaalcertificaten volgens EN 10204: het verschil tussen 2.1, 2.2, 3.1 en 3.2, wie tekent, wanneer u wat eist bij EN 1090 en de PED, en traceerbaarheid.
Lees verderKwalificatie en certificering van NDO-personeel volgens ISO 9712: niveau 1, 2 en 3, wat mag wie, methoden, geldigheid, verlenging en hercertificering.
Lees verderFactory production control (FPC) onder EN 1090-1: wat erin hoort, hoe u het praktisch opzet, de rol van de aangemelde instantie en de relatie met ISO 3834.
Lees verderAWS D1.1 uitgelegd: wanneer mag u een geprekwalificeerde WPS gebruiken en wanneer is een PQR nodig? Processen, materialen, naaddetails en valkuilen.
Lees verderASME Section IX uitgelegd: de indeling in QW en QB, P-nummers en F-nummers, soorten variabelen, WPS, PQR en WPQ en de relatie met B31.3 en Section VIII.
Lees verderHoe verloopt een lasmethodekwalificatie volgens EN ISO 15614-1? Proefstuk, beproevingsprogramma, niveau 1 en 2, en het kwalificatiebereik.
Lees verderEN 13445 uitgelegd: testgroepen, lasnaadfactor, NDO-omvang en de relatie met de PED. Waarom de keuze van de testgroep uw wanddikte bepaalt.
Lees verderCertificering volgens EN 15085-2 voor lassen aan railvoertuigen: certificeringsniveaus CL1 tot CL4, lasklassen en de rol van de lascoordinator.
Lees verderDraadindicatoren, dubbeldraadindicatoren en de vereiste beeldkwaliteitsklasse: hoe u aantoont dat een radiografische opname gevoelig genoeg is.
Lees verder
Welke NDO methode past bij welke lasverbinding? VT, PT, MT, UT en RT vergeleken op toepassing, voordelen en beperkingen, met praktische keuzeregels.
Lees verder
Hoe verloopt een goede visuele lasinspectie? Voorbereiding, meetmiddelen, beoordeling tegen ISO 5817 en rapportage, stap voor stap uitgelegd voor de praktijk.
Lees verder
Een ITP opstellen: de juiste opbouw, hold-, witness- en reviewpunten, verantwoordelijkheden en afstemming met de klant, praktisch uitgelegd.
Lees verder
Wat hoort er in een QCP of kwaliteitsplan voor fabricageprojecten, wat is het verschil met een ITP en hoe zet u het praktisch op zonder papieren tijger.
Lees verder
Het MRB of MDR opbouwen: welke documenten horen erin, in welke volgorde, en waarom u het dossier digitaal tijdens het project vult in plaats van achteraf.
Lees verderWaarom een weld map en lasregister onmisbaar zijn: traceerbaarheid per las, wat u vastlegt, hoe u het praktisch opzet en actueel houdt tijdens de fabricage.
Lees verderFAT en final inspection goed voorbereiden: checklijst, rol van de onafhankelijke inspecteur, digitale vrijgave en de fouten die u in de praktijk vaak ziet.
Lees verderVendor inspectie in het buitenland: de risico's, de juiste inspectiemomenten, rapportage en desk expediting, en wat een goede aanpak u concreet oplevert.
Lees verder
Een punchlist goed afhandelen: punten indelen in A, B en C, eenduidig vastleggen, opvolgen en sluiten, zodat de oplevering niet eindigt in discussie.
Lees verder
Veelvoorkomende lasfouten herkennen, van porositeit en bindingsfouten tot scheuren en inkarteling: oorzaken, preventie en de indeling volgens ISO 6520-1.
Lees verderEen NCR (non-conformity report) opstellen: wanneer u er een schrijft, wat erin hoort, de disposities use as is, repair, rework en reject, en root cause.
Lees verderAWS CWI, IWI, CSWIP 3.1 en ISO 9712 VT vergeleken: niveau, geldigheid, erkenning per regio en wat u als opdrachtgever van een lasinspecteur mag verwachten.
Lees verderHoe werkt radiografisch lasonderzoek? Rontgen versus gamma, beeldkwaliteit volgens ISO 19232, digitale radiografie en de beoordelingsnormen ISO 10675-1.
Lees verderUltrasoon lasonderzoek volgens ISO 17640: hoekopnemers, onderzoeksniveaus, kalibratie en waarom UT scheuren beter vindt dan radiografie.
Lees verderPenetrantonderzoek volgens ISO 3452: werkwijze, verblijftijden, rood-wit versus fluorescerend en de aanvaardbaarheidsgrenzen uit ISO 23277.
Lees verderMagnetisch verspaningsonderzoek volgens ISO 17638: jukmethode, veldsterkte, kruislings magnetiseren en de aanvaardbaarheidsgrenzen uit ISO 23278.
Lees verderPhased array (PAUT) en TOFD als vervanging van radiografie: hoe ze werken, wat ISO 13588 en ISO 10863 eisen, en wanneer u ervoor kiest.
Lees verderHardheidsmeting volgens ISO 9015 en ISO 6507: waar u meet in las en HAZ, welke grenzen gelden, en het verschil tussen laboratorium- en draagbare meting.
Lees verderWaarom het ferrietgehalte in austenitisch en duplex lasmetaal wordt gemeten, hoe de ferritoscoop werkt en welke grenzen in de praktijk gelden.
Lees verder
Wanneer is voorwarmen bij lassen verplicht? Koolstofequivalent, materiaaldikte, waterstofbeheersing en de praktische uitvoering en controle op een rij.
Lees verder
Warmte-inbreng bij lassen berekenen: de formule, rendementfactoren per lasproces en waarom beheersing telt bij fijnkorrelstaal, duplex en RVS.
Lees verder
PWHT of spanningsarm gloeien: wanneer is het vereist, welke temperatuur en houdtijd gelden, en hoe voert u de behandeling beheerst en aantoonbaar uit.
Lees verder
Duplex roestvast staal lassen: ferriet-austenietbalans, het warmte-inbrengvenster, het juiste toevoegmateriaal en beproeving met ferrietmeting en corrosietest.
Lees verderVerkleuring bij RVS-lassen: wat aanloopkleuren betekenen, welke acceptatiecriteria gelden en hoe beitsen en passiveren de corrosieweerstand borgen.
Lees verderLasproces 135 MAG en de gevulde draden 136 en 138: overdrachtsvormen, beschermgassen, sterke punten, typische valkuilen en toepassingen op een rij.
Lees verderTIG-lassen (141) en orbitaal lassen van RVS- en titaniumleidingen: wanneer kiest u TIG, backing gas, kwaliteitsborging en kwalificatie volgens ISO 14732.
Lees verderOnderpoederdek lassen (121): hoge neersmelt, toepassingen van tanks tot cladding, draad-poedercombinaties, aandachtspunten en kwalificatie op een rij.
Lees verderWaterstofscheuren en koudscheuren voorkomen: het mechanisme, de risicofactoren en de maatregelen, van voorwarmen en droge toevoegmaterialen tot wachttijd.
Lees verderLasvervorming beperken: hoe krimp ontstaat, welke soorten vervorming er zijn en hoe u met lasvolgorde, voorbuigen, opspannen en ontwerp maatvast werkt.
Lees verderRobotlassen kwalificeren volgens ISO 15614 en ISO 14732: operatorkwalificatie, programmabeheer, naadzoeken en de herhaalbaarheid die de winst bepaalt.
Lees verderLasrook en de Arbowet: grenswaarden voor chroom VI, mangaan en nikkel, verplichte bronafzuiging en wat een werkgever moet vastleggen.
Lees verderHoe last u 304 en 316 zonder kromtrekken, chroomcarbidevorming of aantasting? Toevoegmateriaal, warmte-inbreng, backing gas en nabehandeling op een rij.
Lees verderAluminium lassen vraagt een andere aanpak dan staal. Oxidehuid, waterstofporositeit, sterkteverlies in de HAZ en de juiste draadkeuze voor 5083 en 6082.
Lees verderHogesterktestaal S460, S550 en S690 lassen: warmte-inbreng binnen het venster houden, voorwarmen, waterstofarm werken en de valkuilen bij thermomechanisch staal.
Lees verderInconel 625, 825 en Alloy 59 lassen: trage vloei van het smeltbad, warmscheuren, verdunning bij oplassen en strikte warmte-inbrengbeheersing.
Lees verderTitaan lassen vraagt volledige gasbescherming tot onder 400 graden: sleepkappen, kamers, kleurbeoordeling volgens AWS D18.2 en de valkuilen.
Lees verderGietijzer repareren met lassen: het verschil tussen grijs en nodulair gietijzer, koudlassen met nikkelelektroden, warmlassen en wanneer u beter niet last.
Lees verderSlijtvast staal zoals Hardox 400 en 500 lassen: voorwarmen, warmte-inbreng, undermatching toevoegmateriaal en de zachte zone in de HAZ.
Lees verderRVS aan koolstofstaal lassen: toevoegmateriaal kiezen, verdunning beheersen, koolstofdiffusie en de valkuilen bij verhoogde temperatuur.
Lees verderLassen aan verzinkt staal: zinkdampen en metaaldampkoorts, porositeit, vloeibaarmetaalverbrossing en het herstellen van de zinklaag.
Lees verderHoe kiest u het juiste toevoegmateriaal? Classificatie lezen, matching versus undermatching, waterstofklasse en opslag van elektroden.
Lees verderWelk beschermgas bij welk materiaal en proces? M21, C1, I1 en de mengsels, met hun effect op inbranding, spatvorming en kerfslagwaarde.
Lees verderKoper, messing en brons lassen: warmtegeleiding, voorwarmen, zuurstofvrij koper en de dampen bij zink- en cadmiumhoudende legeringen.
Lees verderV-naad, X-naad, U of J: welke naadvorm kiest u, en waarom? Openingshoek, stompe kant, spleet en de invloed op lasmetaalvolume en krimp.
Lees verderLassymbolen uitgelegd: de referentielijn, pijlzijde en andere zijde, a- en z-maten, lengte en steek, en het verschil tussen het ISO- en het AWS-stelsel.
Lees verder
A-hoogte of zijdelengte? Zo berekent u de benodigde a-hoogte van een hoeklas volgens EN 1993-1-8, met de verhouding tot z en de meest gemaakte fouten.
Lees verderWanneer is volledige doorlassing nodig, wanneer volstaat een partiele of hoeklas, en hoe toont u doorlassing aan met onderzoek en kwalificatie?
Lees verderHoe kiest u onderbouwd tussen kwaliteitsniveau B, C en D volgens ISO 5817? De afweging tussen belasting, gevolgen van falen en kosten.
Lees verderWaarom lassen bezwijken onder wisselende belasting: kerfklassen volgens EN 1993-1-9, de rol van de lasteen, en nabehandeling die de levensduur verlengt.
Lees verderEssentiele en functionele toleranties in EN 1090-2: wat moet, wat mag, hoe meet u en wat doet u bij overschrijding.
Lees verderEen doordachte lasvolgorde scheelt meer dan het beste richtwerk: symmetrisch lassen, pelgrimsgang, opspanning en het moment waarop u vrijgeeft.
Lees verderStel uw eerste vraag aan de DEHAAS Welding & Quality Assistant, laat uw situatie beoordelen door een specialist, of bel direct.