
Kwalificatiebereik voor dikte en diameter onder EN ISO 15614-1
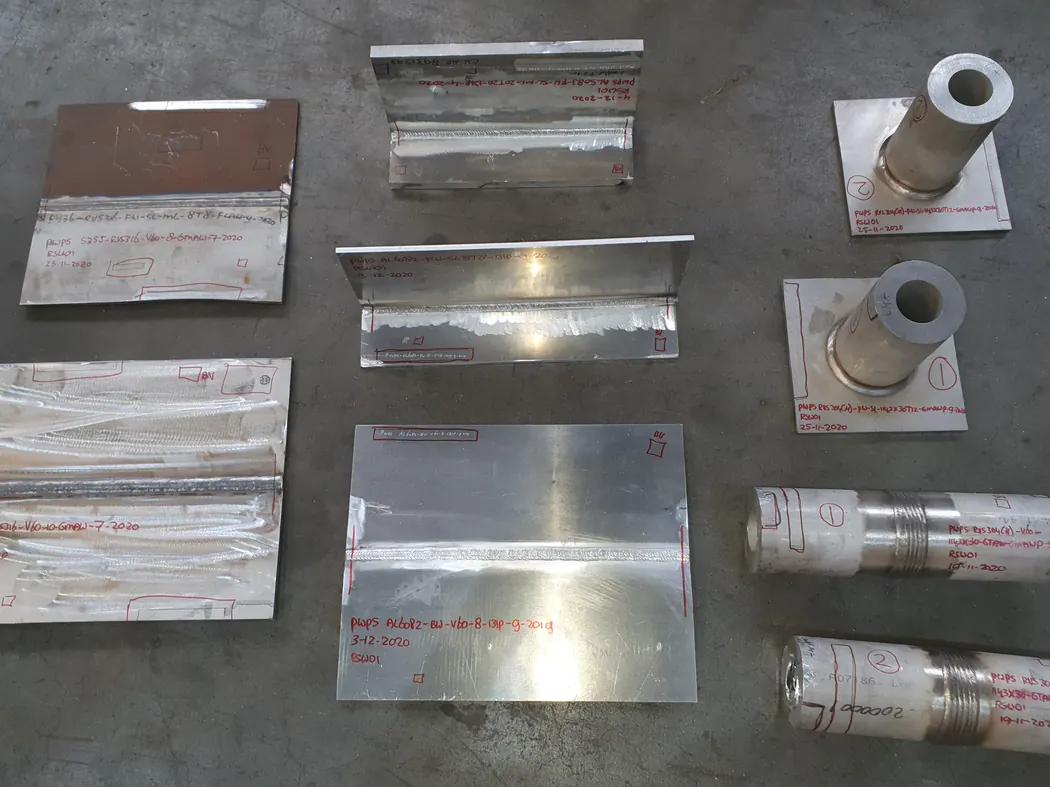
Het kwalificatiebereik voor dikte en diameter bepaalt voor welke materiaaldiktes en buisdiameters u met een WPQR productie-WPS'en mag schrijven. Een proefstuk dekt nooit alleen de beproefde maat, maar een gebied daaromheen. Hoe breed dat gebied is, hangt af van de dikte van het proefstuk, het aantal lagen, het verbindingstype en eventuele kerfslag- of hardheidseisen.
Wie de tabellen van EN ISO 15614-1 begrijpt, kan met één goed gekozen proefstuk een groot deel van de productie afdekken. Wie dat niet doet, betaalt soms twee of drie kwalificaties waar er één had volstaan. In dit artikel leggen wij uit hoe het bereik voor dikte en diameter werkt en hoe u het proefstuk slim kiest. Wij gaan uit van booglassen van staal op niveau 2, het niveau dat voor staalbouw en drukapparatuur het meest wordt gevraagd.
Hoe de diktetabel van ISO 15614-1 werkt
EN ISO 15614-1 geeft het diktebereik voor stompe lassen in een tabel met diktebanden. Uitgangspunt is de dikte t van het proefstuk. Voor meerlaagslassen geldt bij niveau 2 in hoofdlijnen:
- t tot en met 3 mm: 0,7t tot 2t
- t groter dan 3 en tot en met 12 mm: 3 mm tot 2t
- t groter dan 12 en tot en met 100 mm: 0,5t tot 2t
- t groter dan 100 mm: 50 mm tot 2t
Voor eenlaagslassen is het bereik veel smaller, omdat één laag de eigenschappen van de verbinding sterker bepaalt. De bovengrens ligt dan dicht bij de beproefde dikte. Controleer altijd ook de voetnoten bij de tabel: bij kerfslageisen, bepaalde processen en aftakkingen gelden aanvullende beperkingen. Het getal uit de hoofdtabel is dus een vertrekpunt, geen eindconclusie.
Welke dikte telt: plaatdikte, neerlegdikte en keelhoogte
Bij een stompe las in plaat is t de plaatdikte, bij buis de wanddikte. Gebruikt u meer dan één lasproces in één proefstuk, dan telt per proces de dikte die met dat proces is neergelegd. Een TIG-grondlaag van 3 mm in een proefstuk van 20 mm kwalificeert het TIG-deel dus alleen voor een beperkte neerlegdikte, terwijl het MAG-deel een veel groter bereik krijgt.
Voor hoeklassen gelden eigen regels. Naast de plaatdikte is de keelhoogte a van belang. Bij eenlaagshoeklassen dekt de beproefde keelhoogte een gebied van 0,75a tot 1,5a. Bij aftakkingen kijkt de norm naar de dikte en diameter van de aftakking zelf. De juiste t bepalen is dus stap één; wie hier een fout maakt, rekent de rest van de beoordeling met het verkeerde bereik.
Diameterbereik bij buizen
Bij buizen is naast de wanddikte ook de buitendiameter D begrensd. Voor stompe lassen geldt in hoofdlijnen:
- D tot en met 25 mm: 0,5D tot 2D
- D groter dan 25 mm: 0,5D en groter, met een minimum van 25 mm
Een proef op een buis met een buitendiameter van 60 mm dekt dus alle diameters vanaf 30 mm. Een proef op een buis van 20 mm dekt 10 tot 40 mm.
Plaat en buis dekken elkaar onder voorwaarden. Een buiskwalificatie dekt in de regel ook plaat. Een plaatkwalificatie dekt alleen buizen vanaf een bepaalde diameter, afhankelijk van de laspositie en of de buis tijdens het lassen draait. Wie veel kleine buizen last, bijvoorbeeld voor instrumentatie of koelsystemen, moet dus bewust op een kleine diameter kwalificeren.
Een slim proefstuk kiezen voor een breed kwalificatiebereik
Omdat de bovengrens voor meerlaagslassen 2t is en de ondergrens per band verschilt, liggen er duidelijke optima in de tabel. Twee voorbeelden:
- Een proefstuk van 12 mm dekt bij meerlaagslassen 3 tot 24 mm. Voor veel staalbouwbedrijven is dat vrijwel het hele productiepakket.
- Een proefstuk van 30 mm dekt 15 tot 60 mm. Samen met de proef op 12 mm is daarmee 3 tot 60 mm afgedekt.
Kies het proefstuk daarnaast op de lastigste variant uit uw productie: de hoogste subgroep binnen de materiaalgroep, een buis als u zowel plaat als buis last, en bij kerfslag- of hardheidseisen een bewuste keuze voor laspositie en warmte-inbreng. Zo haalt u het meeste uit één proef. Bij de voorbereiding van een WPQR-kwalificatie zet DEHAAS die afwegingen vooraf op een rij, zodat het proefstuk precies het bereik oplevert dat u nodig heeft.
Kerfslageisen en warmte-inbreng versmallen het bereik
Zodra er kerfslag- of hardheidseisen gelden, wordt het bereik op meer punten begrensd. De warmte-inbreng uit de proef bepaalt dan grenzen voor de productie: bij kerfslageisen mag de warmte-inbreng in productie maximaal 25 procent hoger zijn dan in de proef, bij hardheidseisen maximaal 25 procent lager. Dat heeft directe gevolgen voor het diktebereik, omdat dikkere platen in de praktijk vaak met een hogere warmte-inbreng worden gelast.
Controleer ook de eisen van uw applicatienorm. EN 1090-2, EN 13445 of een klantspecificatie kan het bereik verder beperken of aanvullende beproevingen vragen. Het bereik uit ISO 15614-1 is een maximum, geen garantie dat de kwalificatie voor elke toepassing volstaat.
Het bereik vastleggen en gebruiken
Noteer het gekwalificeerde bereik expliciet op de WPQR en vertaal het naar de productie-WPS'en. Een WPS mag nooit buiten het bereik van de onderliggende WPQR vallen. Een geldigheidsmatrix per WPQR, met dikte, diameter, neerlegdikte per proces en keelhoogte, voorkomt dat werkvoorbereiding of een auditor hier later over struikelt. Dikte en diameter zijn bovendien maar een deel van het verhaal: materiaalgroep, proces, toevoegmateriaal en warmtebehandeling tellen net zo zwaar. Hoe u een bestaande kwalificatie volledig toetst, leest u in ons artikel over het bepalen van de geldigheid van een WPQR.
Veelgestelde vragen
Bij meerlaagslassen op niveau 2 wel: een proefstuk dikker dan 3 en tot en met 12 mm dekt 3 mm tot 2t, dus bij 10 mm een bereik van 3 tot 20 mm. Is de proef in één laag gelast, dan is het bereik veel smaller en valt 4 mm er in de regel buiten.
Nee. De lasserskwalificatie volgens ISO 9606-1 heeft eigen tabellen voor dikte en diameter, die afwijken van ISO 15614-1. Een lasser kan dus buiten zijn bereik werken terwijl de WPQR het wel dekt, of andersom. Meer daarover leest u in ons artikel over lasserskwalificatie volgens ISO 9606-1.
Onder voorwaarden wel, afhankelijk van de buitendiameter en de laspositie. Voor kleinere diameters is een aparte buisproef nodig. Een buisproef dekt in de regel wel plaat.
Niet door de bestaande WPQR aan te passen. U kunt wel een aanvullende proef laten uitvoeren op een dikte of diameter die het ontbrekende gebied dekt. Samen met de bestaande WPQR ontstaat dan een doorlopend bereik, mits de overige variabelen gelijk zijn.


Heeft u een lastechnische vraag?
Stel uw eerste vraag aan de DEHAAS Welding & Quality Assistant, laat uw situatie beoordelen door een specialist, of bel direct.