
EN 13445: onbevuurde drukvaten
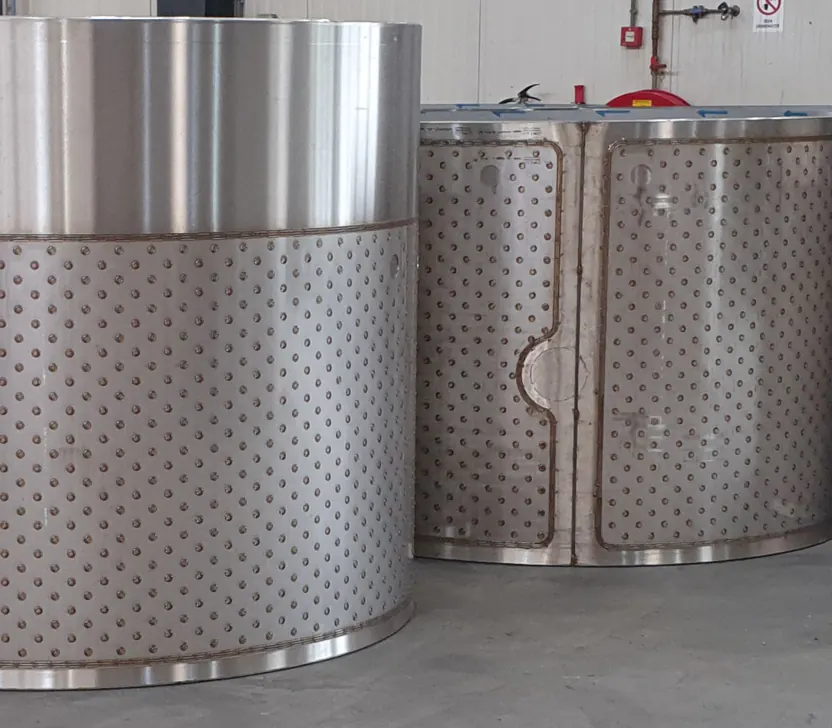
EN 13445 is de geharmoniseerde Europese norm voor onbevuurde drukvaten. Wie eronder ontwerpt en bouwt, krijgt het vermoeden van conformiteit met de PED, wat het traject naar CE-markering aanzienlijk vereenvoudigt.
De norm bestaat uit meerdere delen, waarvan deel 3 over het ontwerp gaat, deel 4 over fabricage en deel 5 over inspectie en beproeving. Dit artikel richt zich op de keuzes uit deel 5 die de kosten van een vat het sterkst bepalen.
Testgroepen en lasnaadfactor
EN 13445-5 kent testgroepen 1 tot en met 4, die de omvang van het niet-destructief onderzoek bepalen. Aan elke groep hangt een lasnaadfactor: groep 1 met 100 procent volumetrisch onderzoek geeft factor 1,0, groep 3 geeft 0,85 en groep 4 geeft 0,7.
Die factor gaat rechtstreeks in de wanddikteberekening. Een lagere factor betekent een dikkere wand, dus meer materiaal, meer lasmetaal en meer gewicht, maar minder onderzoekskosten. Die afweging hoort in de engineeringfase, niet als de platen al gerold zijn.
Wat de keuze in de praktijk betekent
Bij een klein vat van dun materiaal is extra wanddikte goedkoop en onderzoek relatief duur; daar wint vaak een lagere testgroep. Bij een groot vat van dik materiaal draait dat om: daar is elke millimeter wand fors geld en loont 100 procent onderzoek.
De keuze wordt ook beperkt door het materiaal en de bedrijfsomstandigheden. Bij bepaalde staalsoorten, diktes en bij lage temperaturen schrijft de norm een minimale testgroep voor. Die randvoorwaarden checkt u eerst, daarna pas de economische afweging.
Fabricage volgens deel 4
Deel 4 regelt de uitvoering: toelaatbare naadvormen, uitlijning, toleranties op rondheid en de eisen aan lasmethodekwalificatie en lassers. Ook de warmtebehandeling na het lassen staat hier, met de diktes en staalsoorten waarboven spanningsarmgloeien vereist is.
Kwalificatie loopt via EN ISO 15614-1 op niveau 2, met goedkeuring door de aangewezen instantie vanaf categorie II. Zie PED en lassen en drukapparatuur.
De relatie met AD 2000
In Duitsland en bij Duitse afnemers wordt vaak AD 2000 toegepast. Beide leiden tot PED-conformiteit, maar de rekenregels, de indeling in beproevingsgroepen en de materiaaleisen verschillen. Een vat kan niet half onder de ene en half onder de andere norm worden gebouwd.
Werkt u voor beide markten, leg dan per project vast welke norm leidend is, en zorg dat de kwalificaties en het materiaal daarbij passen. Achteraf overstappen betekent in de regel opnieuw beginnen.
Veelgestelde vragen
Nee. De PED is verplicht, EN 13445 is een van de manieren om eraan te voldoen. U mag ook een andere onderbouwing kiezen, maar dan moet u zelf aantonen dat aan de essentiële veiligheidseisen is voldaan, wat aanzienlijk meer werk is.
Dat is een ontwerpbeslissing op basis van materiaal, dikte, bedrijfstemperatuur en economie. Begin met de randvoorwaarden uit de norm, die sommige groepen uitsluiten, en maak daarna de afweging tussen wanddikte en onderzoekskosten.
EN 13445-5 staat gemechaniseerde UT onder voorwaarden toe als alternatief voor radiografie. De opstelling moet dan wel gekwalificeerd zijn voor de betreffende lasconfiguratie. Zie phased array en TOFD.
Dat volgt uit deel 4, op basis van staalsoort en wanddikte, en soms uit de bedrijfsomstandigheden zoals zuurgasdienst. De gloeicyclus moet met gekalibreerde thermokoppels worden geregistreerd. Zie PWHT.


Heeft u een lastechnische vraag?
Stel uw eerste vraag aan de DEHAAS Welding & Quality Assistant, laat uw situatie beoordelen door een specialist, of bel direct.