
ASME IX versus EN ISO 15614-1: twee stelsels voor lasmethodekwalificatie
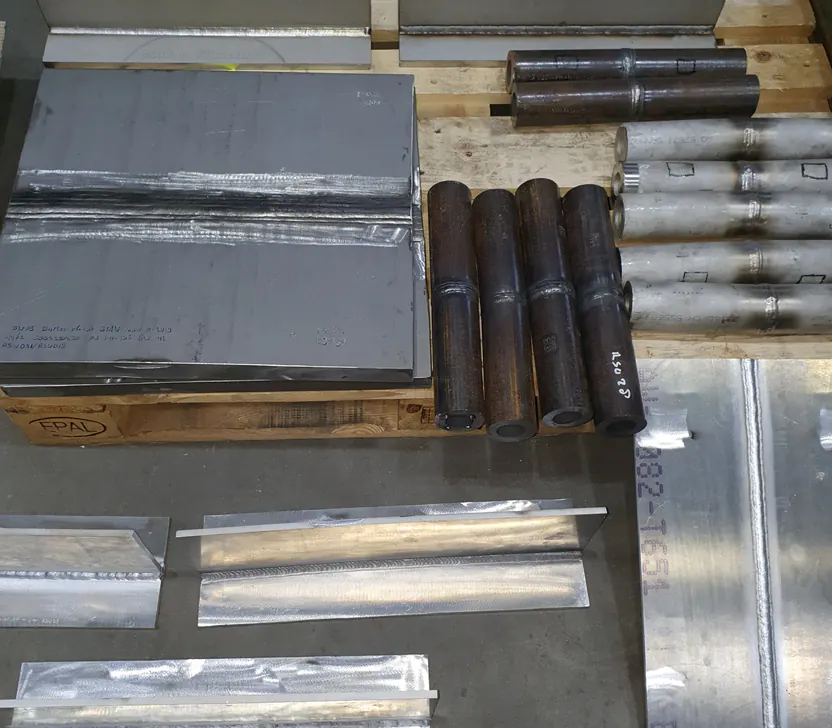
Wie voor verschillende markten last, krijgt vroeg of laat met twee stelsels te maken: ASME Section IX en EN ISO 15614-1. Beide leggen vast hoe u een lasmethode kwalificeert, maar ze verschillen in opbouw, beproeving en geldigheid. Een kwalificatie volgens ASME IX is niet automatisch geldig onder ISO 15614-1, en andersom evenmin. Dat misverstand kost in de praktijk regelmatig tijd en geld.
In dit artikel zetten wij ASME IX en ISO 15614-1 naast elkaar: de documentstructuur, de manier waarop variabelen zijn ingedeeld, de beproeving, de geldigheidsgebieden en de vraag wanneer u welk stelsel nodig heeft. Voor de basisbegrippen verwijzen wij naar ons artikel over het verschil tussen een WPS en een WPQR.
Opzet: PQR, WPS en WPQ tegenover WPQR en WPS
ASME Section IX maakt deel uit van de Amerikaanse Boiler and Pressure Vessel Code. Het werkt met drie kerndocumenten. De WPS (Welding Procedure Specification) is de werkinstructie voor de productie. De PQR (Procedure Qualification Record) legt vast met welke werkelijke waarden het proefstuk is gelast en welke beproevingsresultaten zijn behaald. De WPQ (Welder Performance Qualification) kwalificeert de lasser; voor een operator heet dat document een WOPQ.
In het Europese stelsel heet het proefverslag de WPQR (Welding Procedure Qualification Record). Die is gebaseerd op een voorlopige lasmethodebeschrijving, de pWPS, en beproefd volgens EN ISO 15614-1. De lasser wordt apart gekwalificeerd volgens ISO 9606-1 en de operator volgens ISO 14732.
Het grootste organisatorische verschil zit in de verantwoordelijkheid. Onder ASME IX certificeert de fabrikant zelf zijn PQR en blijft hij daarvoor verantwoordelijk. Onder ISO 15614-1 wordt de beproeving doorgaans bijgewoond door een examinator of keurende instantie, die de WPQR ook ondertekent. Voor drukapparatuur onder de PED 2014/68/EU is goedkeuring door een aangemelde instantie of erkende derde partij vanaf categorie II zelfs verplicht.
Essentiële, supplementaire en niet-essentiële variabelen
ASME IX deelt de lasvariabelen per proces in drie groepen in, in de variabelentabellen van artikel QW-250:
- Essentiële variabelen beïnvloeden de mechanische eigenschappen. Wijzigt u er een, dan is een nieuwe PQR nodig.
- Supplementaire essentiële variabelen gelden alleen als de constructiecode kerfslageisen stelt.
- Niet-essentiële variabelen mag u in de WPS aanpassen zonder nieuwe beproeving, mits de WPS wordt herzien.
EN ISO 15614-1 kent geen aparte categorie supplementaire variabelen, maar werkt met een geldigheidsgebied per variabele. Sommige grenzen worden strenger zodra er kerfslag- of hardheidseisen gelden, bijvoorbeeld voor de warmte-inbreng en de laspositie. Het effect is vergelijkbaar, de opbouw is anders.
Ook de materiaalindelingen zijn niet uitwisselbaar. ASME werkt met P-nummers en groepsnummers voor basismateriaal en met F-nummers en A-nummers voor toevoegmateriaal. ISO gebruikt de materiaalgroepen van ISO/TR 15608 en de classificaties van de Europese toevoegmateriaalnormen.
Niveau 1 en niveau 2 in ISO 15614-1
Sinds de editie van 2017 kent EN ISO 15614-1 twee niveaus. Niveau 1 is gebaseerd op de eisen van ASME IX: minder beproevingen en ruimere geldigheidsgebieden. Niveau 2 volgt de lijn van de eerdere Europese editie, met onder meer volumetrisch onderzoek, macro-onderzoek en hardheidsmeting. Niveau 2 is in de regel het niveau dat EN 1090-2 en veel klantspecificaties vragen.
Een kwalificatie op niveau 2 dekt ook niveau 1, maar andersom niet. Een ISO-kwalificatie op niveau 1 is daarmee nog geen ASME-kwalificatie: de documentvorm, de materiaalindeling en een aantal variabelen verschillen. Wie beide stelsels met één proefstuk wil afdekken, moet het testprogramma daar vooraf bewust op inrichten.
Beproeving: wat wordt er getest?
Het verschil in beproevingsomvang is aanzienlijk. Voor een stompe las op plaat of buis vraagt ASME IX in de basis:
- twee trekproeven
- vier geleide buigproeven
- kerfslagproeven alleen als de constructiecode dat vraagt
Niet-destructief onderzoek van het proefstuk is onder ASME IX geen verplicht onderdeel van de lasmethodekwalificatie. EN ISO 15614-1 op niveau 2 vraagt voor een stompe las daarentegen:
- 100 procent visuele inspectie, volumetrisch onderzoek en oppervlakteonderzoek
- twee dwarstrekproeven en vier buigproeven
- een macro-onderzoek
- hardheidsmeting, behalve bij onder meer subgroep 1.1 en groep 8
- kerfslagproeven wanneer de toepassing of specificatie dat vereist
Ook de acceptatie verschilt. ISO 15614-1 toetst onvolkomenheden in het proefstuk aan ISO 5817, in de regel op niveau B met enkele uitzonderingen op niveau C.
Geldigheidsgebieden vergeleken
Beide stelsels begrenzen dikte, materiaal, proces en toevoegmateriaal, maar met eigen tabellen en eigen logica. Enkele opvallende verschillen:
- Dikte: ASME IX werkt met de tabellen van QW-451 en kan bij dikke proefstukken een ruim bereik geven. ISO 15614-1 niveau 2 hanteert voor meerlaagslassen een bovengrens van 2t, met eigen ondergrenzen per diktebereik.
- Diameter: onder ASME IX is de buisdiameter voor de lasmethode geen beperkende variabele; die speelt pas bij de lasserskwalificatie. Onder ISO 15614-1 is de diameter wel begrensd.
- Laspositie: in beide stelsels in principe geen essentiële variabele voor de lasmethode, maar met voorwaarden zodra kerfslageisen gelden.
- Materiaal: P-nummers en ISO-groepen lopen deels parallel, maar de dekkingsregels verschillen per stelsel.
Toets een bestaande kwalificatie daarom altijd tegen de norm waaronder u moet leveren. Hoe dat voor ISO werkt, leest u in ons artikel over het bepalen van de geldigheid van een WPQR.
ASME IX of ISO 15614-1: wanneer welk stelsel?
De keuze is zelden vrij. De toepasselijke code, de klantspecificatie of de markt bepaalt welk stelsel geldt.
- ASME IX: bij drukvaten, ketels en leidingwerk volgens ASME-codes zoals Section VIII of B31.3, en bij projecten met Amerikaanse of internationale olie- en gasspecificaties.
- EN ISO 15614-1: bij staalconstructies onder EN 1090-2, bij drukapparatuur onder de PED met geharmoniseerde normen zoals EN 13445, en bij de meeste Europese klantspecificaties.
- Beide: bij producten die zowel binnen als buiten Europa worden geleverd. Een gecombineerd testprogramma kan dan met één proefstuk beide stelsels dekken, mits alle beproevingen en registraties van beide zijn meegenomen.
Een ASME-kwalificatie volstaat voor drukapparatuur onder de PED niet zonder meer. De aangemelde instantie beoordeelt of de kwalificatie aantoonbaar aan de essentiële veiligheidseisen voldoet.
Veelgestelde vragen
Niet automatisch. EN 1090-2 verwijst naar EN ISO 15614-1 en verwante normen. Een ASME-PQR kan wel als basis dienen, maar de beproeving en documentatie moeten dan aantoonbaar aan de ISO-eisen voldoen. In de praktijk betekent dat vaak een aanvullende proef.
ASME Section IX zelf eist dat niet: de fabrikant is verantwoordelijk en certificeert de PQR. De constructiecode of de klant kan wel een Authorized Inspector of een andere derde partij voorschrijven.
Nee, beide kennen geen einddatum. Lasserskwalificaties vervallen wel als de lasser het proces langere tijd niet gebruikt, en onder ISO 9606-1 gelden daarnaast vaste regels voor verlenging.
Ja, mits het testprogramma vooraf is ingericht op de eisen van beide stelsels: alle beproevingen van ISO 15614-1 niveau 2, de registraties die ASME IX vraagt en variabelen die binnen beide geldigheidsgebieden passen. De PQR en de WPQR worden daarna als aparte documenten opgesteld.


Heeft u een lastechnische vraag?
Stel uw eerste vraag aan de DEHAAS Welding & Quality Assistant, laat uw situatie beoordelen door een specialist, of bel direct.