
Nikkellegeringen en Inconel lassen
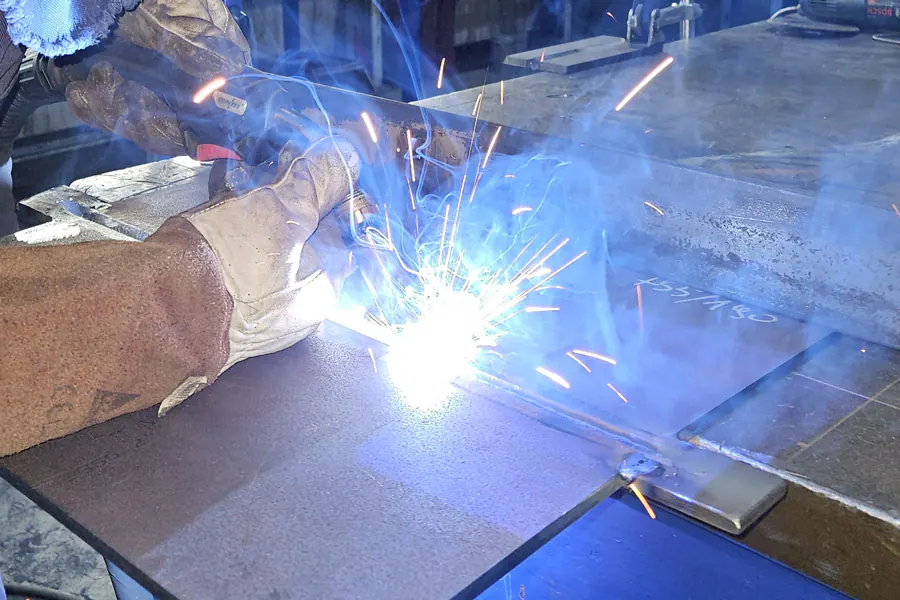
Nikkellegeringen worden ingezet waar staal en roestvast staal het opgeven: in hete, zure en chloriderijke omgevingen, in rookgasreiniging, in de offshore en in de chemie. Ze zijn duur, en juist daarom wordt er zuinig mee ontworpen, vaak als plateerlaag of opgelaste laag op koolstofstaal. Dat stelt eigen eisen aan het lasproces.
Wie gewend is aan roestvast staal loopt bij nikkel tegen drie verrassingen aan: het smeltbad vloeit nauwelijks uit, de legering is warmscheurgevoelig, en verdunning met het basismateriaal kan de corrosievastheid van de deklaag volledig tenietdoen. Dit artikel behandelt die drie punten en het bijbehorende normkader.
Welke legering heeft u voor u
De meest gelaste typen zijn Alloy 625 (2.4856, NiCr22Mo9Nb), Alloy 825 (1.4538, een nikkel-ijzer-chroomlegering), Alloy 276 en Alloy 59 voor de zwaarste chemische belasting, en Alloy 600 en 800 voor hogere temperaturen. Alloy 400 (Monel) is een nikkel-koperlegering met een eigen laskarakter.
Belangrijk is het onderscheid tussen niet-uithardbare legeringen, die vrijwel altijd lasbaar zijn, en uithardbare legeringen zoals Alloy 718 en Waspaloy, die gevoelig zijn voor scheuren tijdens en na het lassen door de veroudering van de structuur. Voor die laatste groep is een lasbaarheidsonderzoek en een aangepaste warmtebehandelingscyclus onvermijdelijk.
Het smeltbad vloeit niet uit
Nikkellegeringen hebben een hoge oppervlaktespanning en een smal stollingsinterval. Het gevolg is een smeltbad dat blijft liggen waar u het legt: het vloeit niet uit naar de naadflanken zoals staal dat doet. Lassers die dat niet weten leggen een mooi ogende rups met bindingsfouten aan de flanken.
De oplossing zit in de techniek: pendelen met een duidelijke aanhouding op de flanken, een bredere naadopening dan bij staal, en een wat kleinere rupsbreedte met meer lagen. Tegelijk moet de inbranding beperkt blijven, wat een lage stroom vraagt. Die combinatie, weinig inbranding en toch volledige binding, is precies de vaardigheid die een nikkelverbinding lastig maakt.
Warmscheuren en warmte-inbreng
Nikkellegeringen zijn gevoelig voor warmscheuren in het stollende lasmetaal, versterkt door zwavel, fosfor en lood. Een druppel olie of een vingerafdruk met zweet op het naadoppervlak is genoeg om een kraterscheur te veroorzaken. Reinigen met een geschikt oplosmiddel en handschoenen dragen zijn hier geen overdreven netheid maar procesbeheersing.
Houd de warmte-inbreng laag, doorgaans onder 1,5 kJ/mm, en de interpasstemperatuur onder 150 graden Celsius. Vul kraters altijd op; een open eindkrater is bij nikkel vrijwel altijd gescheurd. Voorwarmen is niet nodig en meestal ongewenst, met als enige uitzondering het opwarmen boven het dauwpunt bij koud materiaal.
Verdunning bij opgelaste lagen
Bij cladding of weld overlay op koolstofstaal mengt het lasmetaal zich met het basismateriaal. Die verdunning verlaagt het nikkel-, chroom- en molybdeengehalte in de deklaag. Specificaties eisen daarom meestal een minimaal ijzergehalte op een bepaalde diepte, bijvoorbeeld maximaal 5 of 10 procent Fe gemeten op 2 mm onder het oppervlak, gecontroleerd met PMI of spectrometrie.
Beheersen doet u door twee lagen te lassen in plaats van een, door een laag warmte-inbrengend proces te kiezen zoals TIG met koude draad of gepulseerd MIG, en door de rupsoverlap ruim te nemen. Bij grote oppervlakken wordt strip cladding met onderpoederdek of elektroslak toegepast, met een lage verdunning en een hoge neersmeltsnelheid.
Beschermgas, reiniging en gereedschap
Nikkellegeringen worden gelast onder argon, vaak met een kleine toevoeging helium voor de warmteoverdracht. Waterstof in het gas is bij sommige typen toegestaan en bij andere verboden; volg de aanbeveling van de toevoegmateriaalfabrikant. Bij doorlassingen is spoelen met formeergas nodig, net als bij roestvast staal.
Gebruik uitsluitend gereedschap dat voor nikkel is gereserveerd. Staaldeeltjes, zink uit verzinkt materiaal en koper uit een kopervoering zijn allemaal bronnen van scheuren. Zink is berucht: een druppel gesmolten zink op een nikkeloppervlak veroorzaakt vloeibaarmetaalverbrossing.
Kwalificatie en beproeving
In het Europese kader vallen nikkellegeringen onder de materiaalgroepen 41 tot en met 48 van ISO/TR 15608, met kwalificatie volgens EN ISO 15614-1. In het ASME-kader gaat het om de P-nummers 41 tot en met 47, met kwalificatie volgens Section IX. Zie ASME IX versus ISO 15614 voor het verschil in aanpak.
Bij corrosiebestendige toepassingen wordt naast de gebruikelijke mechanische beproeving vaak een corrosieproef geeist, bijvoorbeeld volgens ASTM G28 of G48, en een chemische analyse van het lasmetaal. Neem die eisen op in het inspectie- en beproevingsplan; achteraf een proefstuk maken is bij deze materialen kostbaar. Zie een ITP opstellen.
Veelgestelde vragen
Nee, dat kost precies de eigenschappen waarvoor het materiaal is gekozen. Voor 625 gebruikt u ERNiCrMo-3. Die draad wordt ook veel gebruikt voor ongelijksoortige verbindingen tussen RVS en koolstofstaal, juist omdat hij een grote mengingsmarge verdraagt.
Kraterscheuren zijn bij nikkel de meest voorkomende fout. Ze ontstaan doordat het laatste smeltbad tijdens het stollen wordt uitgerekt. Vul de krater op door de boog terug te trekken op de rups, of gebruik de kratervuller van de stroombron. Controleer ook op verontreiniging met zwavel of vet.
Bij de gangbare niet-uithardbare legeringen meestal niet: ze zijn austenitisch en verharden niet. Bij uithardbare legeringen zoals 718 is de warmtebehandeling juist bepalend voor de eigenschappen en hoort zij in de procedure. Spanningsarmgloeien op nikkel kan bovendien tot verbrossing leiden en moet per legering worden beoordeeld.
Met positieve materiaalidentificatie, meestal met een draagbare XRF-analysator, of met optische emissiespectrometrie voor lichtere elementen. Meet op de opgegeven diepte na afwerken; meet u op het onbewerkte oppervlak, dan meet u de verdunningsrijke laatste laag en krijgt u een te gunstig beeld.
Liever niet. Hoewel het risico kleiner is dan bij koolstofstaal, brengt een gedeelde schijf resten van andere legeringen in het oppervlak. Bij corrosiekritische toepassingen kan dat plaatselijk aantasting geven. Houd gereedschap per materiaalgroep gescheiden en merk het.
Meer uit de kennisbank


Heeft u een lastechnische vraag?
Stel uw eerste vraag aan de DEHAAS Welding & Quality Assistant, laat uw situatie beoordelen door een specialist, of bel direct.