
Vendor inspectie bij buitenlandse leveranciers: grip op kwaliteit op afstand
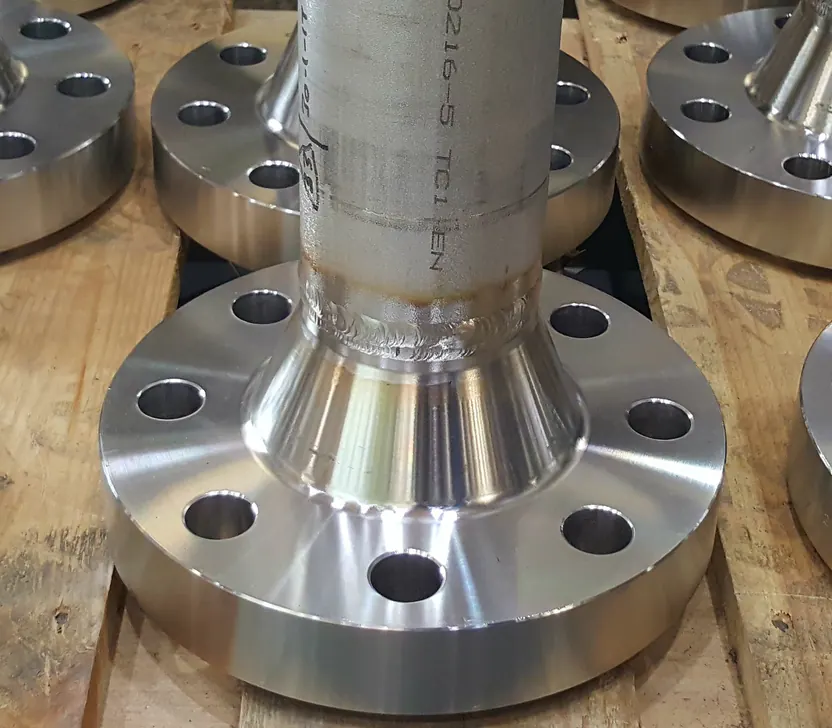
Steeds meer gelaste componenten, drukapparatuur, leidingwerk en staalconstructies worden ingekocht bij leveranciers buiten Nederland. De prijs is vaak aantrekkelijk, maar de afstand maakt het lastig om te zien wat er in de werkplaats gebeurt. Vendor inspectie in het buitenland geeft u die zichtbaarheid terug: een inspecteur beoordeelt namens u op de afgesproken momenten of de leverancier werkt volgens contract, specificatie en normen.
Dit artikel is bedoeld voor inkopers, werkvoorbereiders en QC-medewerkers die een buitenlandse order moeten bewaken. We behandelen de typische risico's, de inspectiemomenten van de pre-inspection meeting tot de eindinspectie, de rapportage, de rol van desk expediting en wat een goede aanpak concreet oplevert.
De risico's van inkopen in het buitenland
Een buitenlandse leverancier is niet per definitie slechter dan een Nederlandse. Het risico zit vooral in de afstand en in verschillen in interpretatie. In de praktijk zien we steeds dezelfde patronen:
- Specificaties en normen worden anders gelezen, bijvoorbeeld een ander kwaliteitsniveau uit ISO 5817 dan bedoeld, of lasprocedures die niet zijn gekwalificeerd volgens EN ISO 15614-1 of ASME IX zoals het contract vraagt.
- Materiaalcertificaten kloppen niet met het geleverde materiaal, of het gevraagde type 3.1 of 3.2 volgens EN 10204 ontbreekt.
- Onderdelen van het werk worden zonder melding uitbesteed aan een onderaannemer.
- Lassers werken zonder geldige kwalificatie volgens ISO 9606-1 voor de gebruikte positie en het materiaal.
- Voortgangsrapportages zijn optimistischer dan de werkelijkheid, waardoor vertraging pas laat zichtbaar wordt.
Elk van deze punten is op locatie vaak binnen een uur vast te stellen. Vanaf uw bureau blijven ze onzichtbaar tot het product op de bouwplaats staat.
De pre-inspection meeting: afspraken voor de start
De belangrijkste inspectie vindt plaats voordat er wordt gelast. Tijdens de pre-inspection meeting, ook wel kick-off of pre-production meeting genoemd, loopt de inspecteur samen met de leverancier de order door. Aan bod komen onder meer:
- Het inspectie- en testplan met hold, witness en review punten en de notificatietermijnen.
- De lasprocedures, de bijbehorende kwalificaties en de lasserskwalificaties.
- Materiaalbestelling, certificaatniveau en traceerbaarheid.
- Gebruik van onderaannemers, bijvoorbeeld voor NDO, gloeien of conservering.
- De planning, de rapportagevorm en de opbouw van het opleverdossier.
Onduidelijkheden die hier worden opgelost, kosten niets. Dezelfde onduidelijkheid bij de eindinspectie kost weken. Hoe een goed ITP de basis voor deze afspraken vormt, leest u in het artikel over een ITP opstellen.
Tussentijdse inspecties tijdens de fabricage
Tussentijdse inspecties zijn gericht op de momenten waarop fouten later niet meer zichtbaar of alleen nog met veel moeite te herstellen zijn. Denk aan de controle van naadvoorbewerking en samenbouw voordat een las wordt dichtgelegd, het bijwonen van een drukproef, de beoordeling van NDO-resultaten of een steekproef op het lasregister.
Het aantal bezoeken hangt af van de complexiteit van het product, de ervaring met de leverancier en de gevolgen van een fout. Bij een nieuwe leverancier of een kritisch product ligt het accent op meer bezoeken aan het begin. Blijkt de leverancier betrouwbaar, dan kan het toezicht worden teruggebracht naar de hold points die contractueel vastliggen.
De eindinspectie voor verzending
De eindinspectie is het laatste moment waarop u zonder transportkosten en douaneformaliteiten kunt ingrijpen. De inspecteur controleert maatvoering, lassen, afwerking, markering, compleetheid en verpakking, en beoordeelt of de documentatie volledig is. Pas als alles akkoord is, volgt een inspection release note waarmee de goederen mogen worden verzonden.
Verpakking en conservering krijgen bij buitenlandse leveringen extra aandacht. Een product dat in de werkplaats in orde is, kan na weken zeetransport door corrosie of transportschade alsnog worden afgekeurd. Afdekking van flenzen, bescherming van bewerkte vlakken en de juiste manier van bevestigen horen daarom op de checklijst.
Rapportage en desk expediting
Een vendor inspectie is alleen waardevol als de bevindingen snel en eenduidig bij u terechtkomen. Een goed inspectierapport bevat per bezoek de status per ITP-regel, foto's van de beoordeelde onderdelen, gemeten waarden, eventuele afwijkingen met een voorgestelde afhandeling en een duidelijke conclusie: vrijgegeven, voorwaardelijk vrijgegeven of niet vrijgegeven.
Desk expediting vult de bezoeken aan. Daarbij wordt de voortgang op afstand bewaakt: planningen worden opgevraagd en getoetst, documenten zoals WPS'en en certificaten worden vooraf beoordeeld, en vertraging wordt gesignaleerd voordat die de levering raakt. Door desk expediting te combineren met gerichte bezoeken houdt u de kosten beheersbaar zonder zicht te verliezen. Meer over deze combinatie leest u bij de dienst vendor inspectie.
Wat vendor inspectie in het buitenland oplevert
Het rendement van vendor inspectie zit vooral in wat er niet gebeurt. Een afgekeurde las die in de werkplaats van de leverancier wordt gerepareerd, kost een paar uur. Dezelfde reparatie op de bouwplaats kost een ploeg die stilstaat, extra NDO, discussie over de kosten en vaak vertraging van de hele planning. Daarnaast levert een goede aanpak op:
- Een compleet en gecontroleerd dossier bij levering, zonder naspeurwerk achteraf.
- Vroeg inzicht in vertraging, zodat u tijdig kunt bijsturen.
- Een onderbouwing voor uw leveranciersbeoordeling op basis van feiten.
- Minder discussie bij de oplevering, omdat afwijkingen al tijdens de fabricage zijn vastgelegd en afgehandeld.
De opbouw van dat dossier werken we uit in het artikel over het MRB en MDR.
Veelgestelde vragen
Minimaal een pre-inspection meeting en een eindinspectie. Daartussen bepalen de complexiteit van het product, de ervaring met de leverancier en de hold points in het ITP het aantal bezoeken. Bij een nieuwe leverancier is een extra bezoek in de beginfase van de fabricage vaak de beste investering.
Deels. Documentreview en voortgangsbewaking gaan prima op afstand, en een video-inspectie kan een aanvulling zijn. Maatvoering, lasuiterlijk, traceerbaarheid op het product en het bijwonen van testen vragen echter om iemand op locatie die zelf meet en kijkt.
Dat hangt af van het contract. Veel inkoopvoorwaarden bepalen dat de kosten van een herinspectie voor rekening van de leverancier komen als die door een afwijking van zijn kant nodig is. Leg dit vast in de order, zodat er later geen discussie over ontstaat.
Vendor inspectie gaat over kwaliteit: voldoet het product aan specificatie en normen. Expediting gaat over voortgang: wordt er op tijd geleverd. In de praktijk versterken ze elkaar, omdat een inspecteur op locatie ook ziet hoe ver de fabricage werkelijk is.


Heeft u een lastechnische vraag?
Stel uw eerste vraag aan de DEHAAS Welding & Quality Assistant, laat uw situatie beoordelen door een specialist, of bel direct.