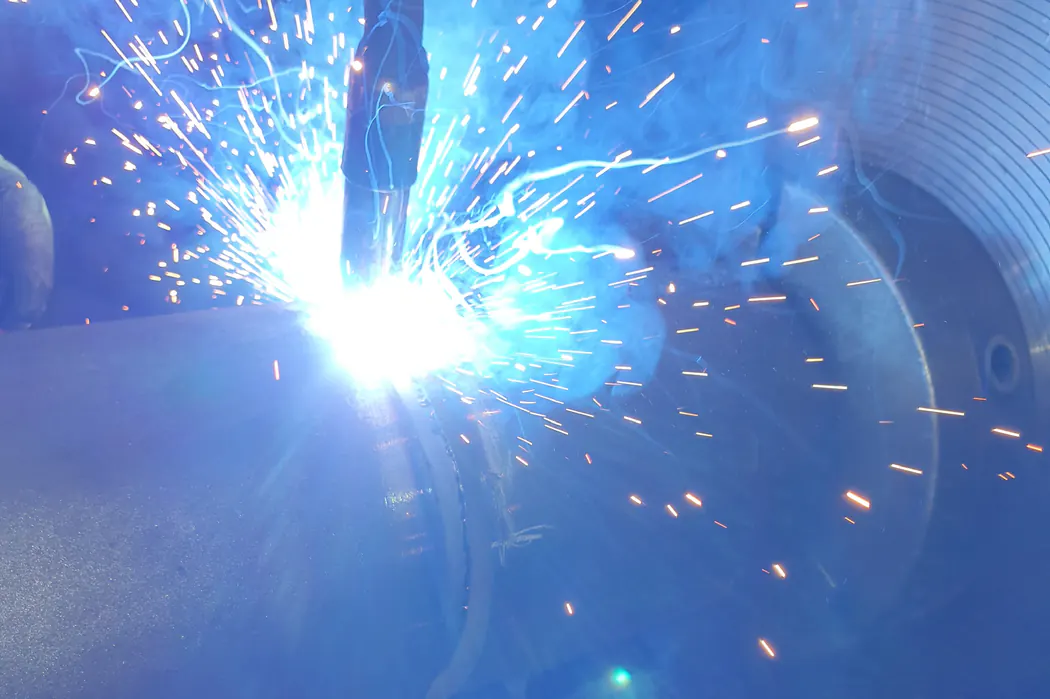
Lasproces 135 (MAG) en de gevulde draden 136 en 138
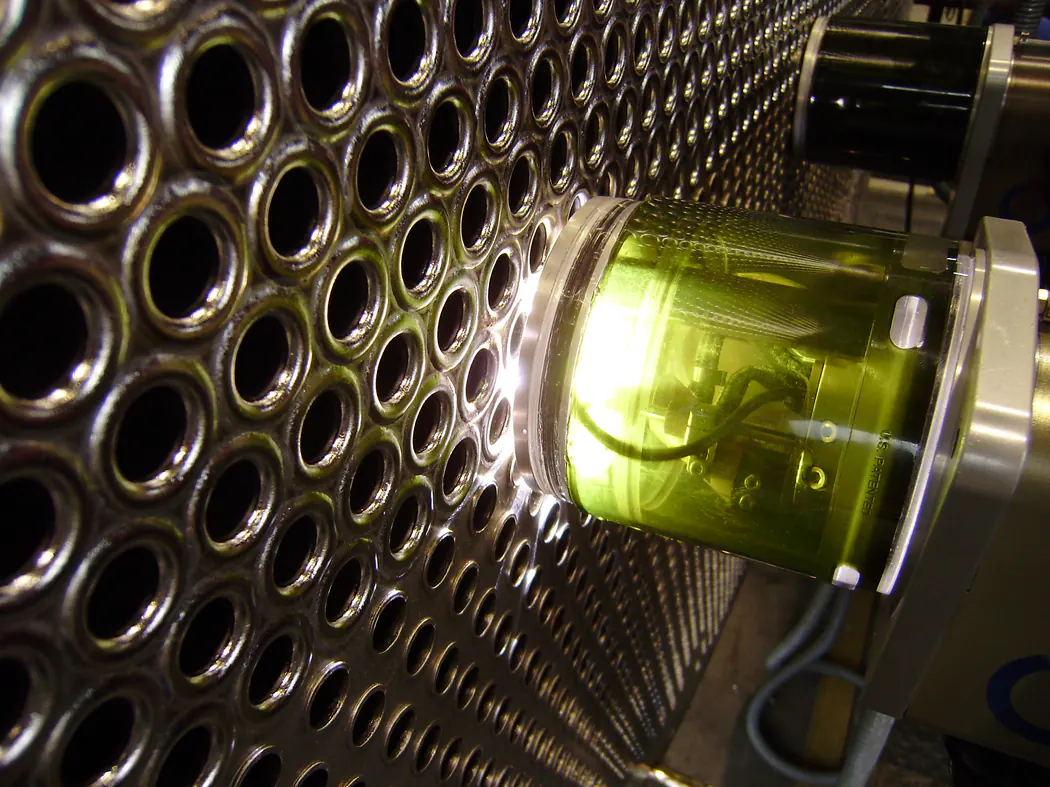
Lasproces 135, MAG-lassen met massieve draad, is in Nederland het werkpaard van de staalbouw en de machinebouw. Een continu aangevoerde draadelektrode smelt af in een lichtboog onder een actief beschermgas, waardoor u snel, productief en goed te mechaniseren last. Verwant zijn proces 136, MAG met gevulde draad met een poedervulling, en proces 138, MAG met metaalpoedergevulde draad.
Juist omdat MAG zo toegankelijk is, worden de beperkingen vaak onderschat. In dit artikel leest u hoe de overdrachtsvormen werken, welk beschermgas bij welke toepassing past, wat de sterke punten en valkuilen van 135, 136 en 138 zijn en waar u op let bij de kwalificatie.
Hoe lasproces 135 werkt
Bij MAG-lassen voert een draadaanvoerunit de massieve draad door een slangpakket naar het contactbuisje in de toorts. Daar krijgt de draad zijn stroom, en de lichtboog tussen draad en werkstuk smelt zowel de draad als het basismateriaal op. Het beschermgas stroomt via het gasmondstuk om de boog en het smeltbad heen en houdt zuurstof en stikstof uit de lucht weg. Het woord actief slaat op het CO2- of zuurstofaandeel in het gas, dat meedoet in de boog en het smeltbad.
MAG-lassen gebeurt vrijwel altijd met gelijkstroom en de draad aan de pluspool. De stroomsterkte volgt uit de draadsnelheid, de spanning bepaalt de booglengte. De balans tussen die twee, samen met de uitsteeklengte van de draad, bepaalt hoe het lasmetaal overgaat.
Overdrachtsvormen: kortsluitboog, sproeiboog en pulsboog
De manier waarop druppels van de draad naar het smeltbad gaan, heet de overdrachtsvorm. Die heeft grote invloed op inbranding, positielassen en foutgevoeligheid.
- Kortsluitboog: lage stroom en spanning, de draad raakt het smeltbad telkens kort. Weinig warmte, geschikt voor dunne plaat, grondlagen en positielassen, maar met een reëel risico op bindingsfouten bij dikker materiaal.
- Overgangsboog: grove, onregelmatige druppels met veel spatten. In de praktijk een gebied dat u liever vermijdt.
- Sproeiboog: hoge stroom, fijne druppels zonder kortsluiting. Diepe inbranding en hoge neersmelt, maar alleen bruikbaar onder de hand en horizontaal, en met argonrijk gas.
- Pulsboog: de stroom wisselt tussen een basis- en een piekstroom, zodat per puls één druppel loskomt. Spatarm en goed beheersbaar, ook in positie en bij roestvast staal.
Leg de gekozen overdrachtsvorm vast in de WPS: een kwalificatie met kortsluitboog dekt niet automatisch sproei- of pulsboog, en omgekeerd.
Beschermgassen voor MAG-lassen
Beschermgassen zijn ingedeeld volgens ISO 14175. De keuze beïnvloedt de boogstabiliteit, de inbranding, de spatvorming en de mechanische eigenschappen.
- M21, argon met 15 tot 25 procent CO2: de standaard voor ongelegeerd en laaggelegeerd staal, goed voor alle overdrachtsvormen
- C1, zuiver CO2: goedkoop en diepe inbranding, maar meer spatten en geen echte sproeiboog
- M20 en M12, argon met een laag CO2-aandeel: rustiger boog, bij M12 gebruikelijk voor roestvast staal
- M13, argon met een klein zuurstofaandeel: stabiele sproeiboog, vooral bij roestvast staal en dunne plaat
Een te hoog CO2-gehalte bij roestvast staal verhoogt het koolstofgehalte in het lasmetaal. Bij gevulde draden is het gas bovendien onderdeel van de draadclassificatie: een draad die is geclassificeerd voor M21 gedraagt zich onder C1 anders, met gevolgen voor sterkte en taaiheid.
Gevulde draad: proces 136 en 138
Een gevulde draad is een buisje met een vulling van slakvormers, legeringselementen of metaalpoeder. Bij proces 136 is de vulling rutiel of basisch. Rutiele gevulde draden vormen een snel stollende slak die het smeltbad ondersteunt, waardoor u in alle posities met hoge stroom en hoge neersmelt kunt lassen. Basische gevulde draden geven betere taaiheid en een laag waterstofgehalte, maar laten zich lastiger verwerken.
Proces 138 gebruikt metaalpoedergevulde draad. Die geeft vrijwel geen slak, een brede inbranding en een hoge neersmelt, en is daardoor erg geschikt voor gemechaniseerd en robotlassen van meerlagige lassen. Gevulde draden voor ongelegeerd staal zijn ingedeeld volgens ISO 17632, massieve draden volgens ISO 14341 en draden voor roestvast staal volgens ISO 14343. Zelfbeschermende gevulde draad zonder gas is proces 114.
Sterke punten van MAG-lassen
MAG-lassen combineert productiviteit met flexibiliteit. De belangrijkste voordelen:
- Hoge lassnelheid en neersmelt ten opzichte van elektrodelassen en TIG
- Geen elektrodewissels, dus lange ononderbroken lassen
- Goed te mechaniseren en te automatiseren, van rijwagen tot lasrobot
- Breed toepasbaar, van dunne plaat tot dikwandige constructies
- Bij massieve draad geen slak, dus weinig nabewerking tussen de lagen
Daarom is proces 135 de logische keuze voor staalconstructies onder EN 1090-2, machineframes en werkplaatsfabricage.
Valkuilen bij lasproces 135 en 136
De meest voorkomende problemen:
- Bindingsfouten: vooral bij kortsluitboog op dik materiaal, bij een te hoge lassnelheid of een verkeerde toortshoek. Ze zijn visueel vaak niet te zien en vragen volumetrisch onderzoek.
- Porositeit: door tocht, een verstopt of te ver weggehouden gasmondstuk, een verkeerde gashoeveelheid of vuil en vocht op de naad.
- Slakinsluitingen bij 136: onvoldoende reinigen tussen de lagen leidt tot ingesloten slak.
- Draadaanvoerproblemen: versleten contactbuisjes, geknikte slangpakketten en verkeerde aandrijfrollen geven een onrustige boog.
- Waterstof: sommige rutiele gevulde draden nemen vocht op. Kies bij scheurgevoelig staal een draad met een laag waterstofgehalte, bijvoorbeeld H5.
Een overzicht van lasfouten en hun oorzaken vindt u in het artikel lasfouten herkennen.
Kwalificatie en parameters in de WPS
Een WPS voor proces 135, 136 of 138 legt minimaal het toevoegmateriaal, het beschermgas en de gashoeveelheid, de overdrachtsvorm, stroom, spanning, draadsnelheid, lassnelheid en de voorwarm- en interpasstemperatuur vast. De lasmethode kwalificeert u volgens EN ISO 15614-1, de lassers volgens ISO 9606-1. Robot- en gemechaniseerd lassen valt voor de operators onder ISO 14732.
Omdat stroom, spanning en lassnelheid samen de warmte-inbreng bepalen, hoort die berekening bij elke WPS waar taaiheid of hardheid een rol speelt. Wilt u een processenkeuze of bestaande WPS'en laten toetsen, dan helpt onafhankelijk lastechnisch advies om productiviteit en kwaliteit in balans te brengen.
Veelgestelde vragen
Het verschil zit in het beschermgas. MIG, proces 131, gebruikt een inert gas zoals zuiver argon of argon met helium en wordt vooral bij aluminium en koper toegepast. MAG, proces 135, gebruikt een actief gas met CO2 of zuurstof en is de standaard voor staal en roestvast staal.
Gevulde draad is interessant bij veel positielassen met hoge neersmelt, bij dikwandig werk en bij hoge eisen aan taaiheid. Rutiele gevulde draad laat zich in positie gemakkelijker verwerken dan massieve draad in sproeiboog. Daar staan hogere draadkosten en het verwijderen van slak tegenover.
Alleen als het beschermgas niet wordt weggeblazen. Bij wind vanaf enkele meters per seconde ontstaat al snel porositeit. Buiten zijn windschermen of een tent nodig, of kiest u voor zelfbeschermende gevulde draad (proces 114) of elektrodelassen.
Volgens ISO 9606-1 geeft een kwalificatie met massieve draad (135) ook bevoegdheid voor metaalpoedergevulde draad (138), en omgekeerd. Voor gevulde draad met slak (136) gelden aparte regels. Controleer daarom altijd de geldigheidstabellen in de norm en de vermelding op het certificaat.
Meer uit de kennisbank
Heeft u een lastechnische vraag?
Stel uw eerste vraag aan de DEHAAS Welding & Quality Assistant, laat uw situatie beoordelen door een specialist, of bel direct.