TIG-lassen (141) en orbitaal lassen van leidingwerk
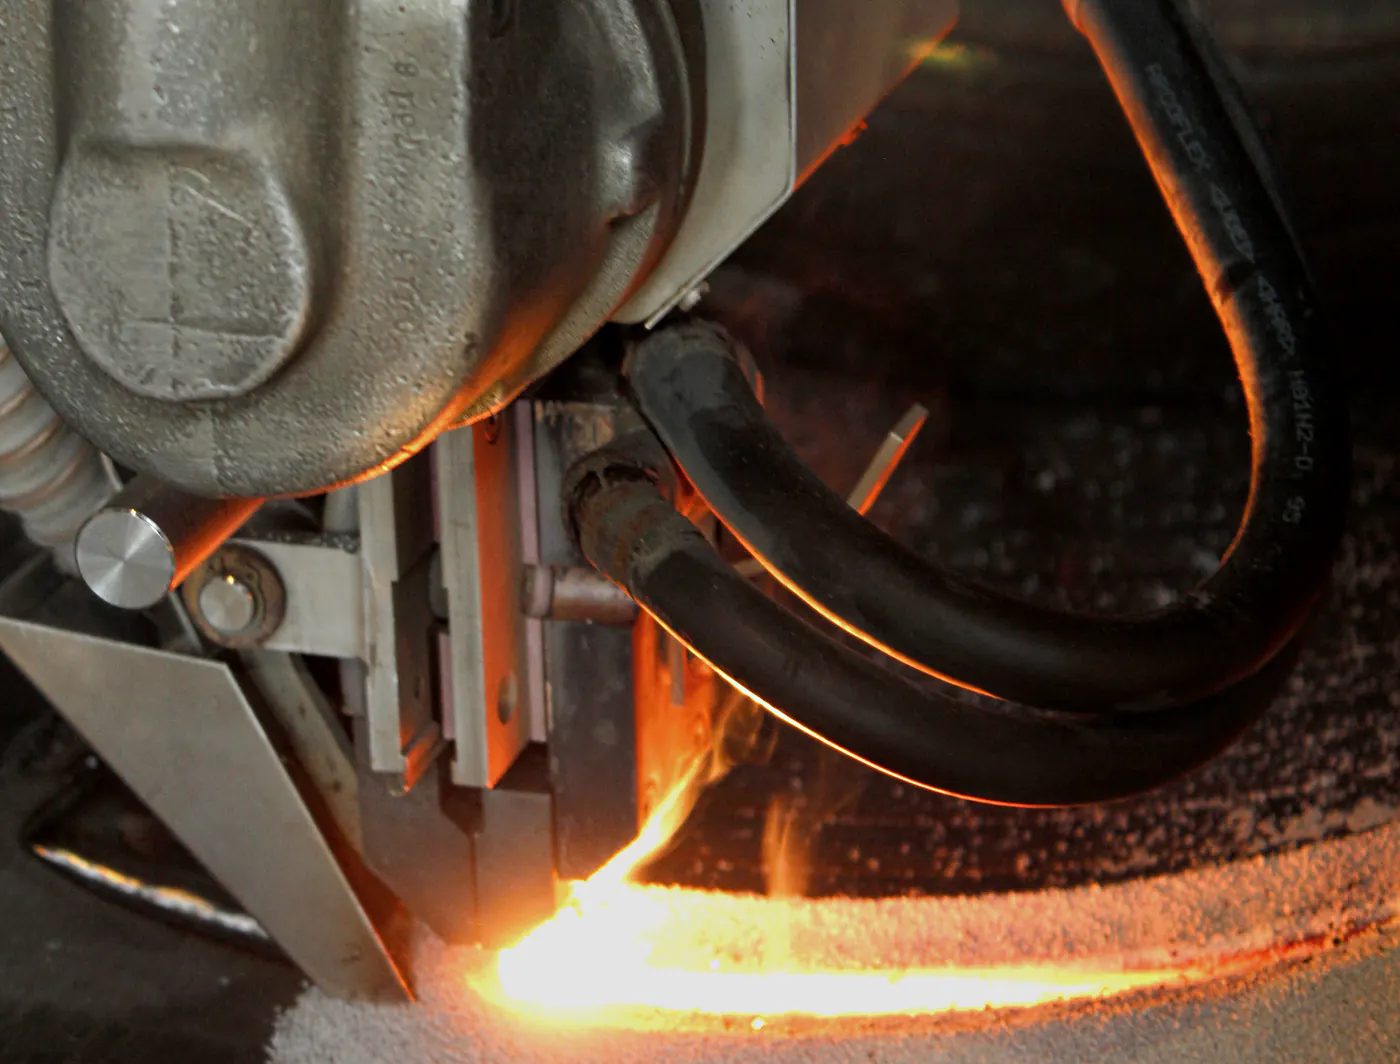
TIG-lassen, in ISO 4063 aangeduid als proces 141, staat voor lassen met een niet afsmeltende wolfraamelektrode onder een inert gas, met massieve draad of staaf als toevoegmateriaal. Het proces is langzamer dan MAG, maar geeft een zeer schone, beheersbare las met een uitstekende grondlaag. Orbitaal lassen is de gemechaniseerde variant waarbij een laskop automatisch rond een buis draait. Daarmee maakt u reproduceerbare lassen in leidingwerk van roestvast staal, duplex en titanium.
In dit artikel leest u wanneer TIG de juiste keuze is, hoe orbitaal lassen werkt, welke rol backing gas speelt en waar u op let bij kwaliteitsborging en kwalificatie, inclusief de eisen van ISO 14732 voor operators.
Wanneer kiest u voor TIG-lassen (141)
TIG-lassen is de eerste keuze wanneer kwaliteit, uiterlijk en een perfecte grondlaag belangrijker zijn dan neersmelt. Omdat de warmtebron en het toevoegmateriaal los van elkaar worden geregeld, heeft de lasser volledige controle over het smeltbad. Typische toepassingen zijn:
- Grondlagen in leidingwerk en drukapparatuur, ook als de vullagen daarna met een ander proces worden gemaakt
- Dunwandig roestvast staal, aluminium, koper en nikkellegeringen
- Reactieve metalen zoals titanium en zirkonium
- Hygiënische installaties in de voedingsmiddelen- en farmaceutische industrie
- Zichtwerk waarbij het lasuiterlijk telt
De keerzijde is een lage neersmelt en een hoge afhankelijkheid van de vaardigheid van de lasser. Bij dikwandig werk combineert u TIG daarom vaak met MAG of elektrodelassen voor de vul- en afdeklagen.
Varianten binnen het TIG-proces
ISO 4063 onderscheidt meerdere TIG-varianten. Proces 141 gebruikt massief toevoegmateriaal, proces 142 last zonder toevoegmateriaal en proces 143 met gevulde draad. Bij orbitaal lassen van dunwandige buis wordt vaak autogeen gelast met proces 142, waarbij de buiswanden direct in elkaar smelten. Bij grotere wanddiktes voegt de laskop draad toe en spreekt u weer van proces 141.
Voor de elektrode gebruikt u een wolfraamlegering volgens ISO 6848. Gecerieerde of gelanthaneerde elektroden hebben het gethorieerde type grotendeels vervangen, vanwege de licht radioactieve thoriumoxide. Gelijkstroom met de elektrode aan de minpool is standaard voor staal, roestvast staal en titanium. Aluminium last u met wisselstroom.
Hoe orbitaal lassen werkt
Bij orbitaal lassen klemt een gesloten of open laskop om de buis. De wolfraamelektrode draait in een cirkel rond de naad, terwijl de stroombron de parameters per sector aanpast. Zo compenseert het programma de wisselende zwaartekracht op het smeltbad tussen onder de hand, verticaal en boven het hoofd. Gesloten laskoppen vullen de lasruimte zelf met beschermgas en zijn ideaal voor dunwandige buis. Open laskoppen met draadtoevoer worden gebruikt voor grotere diameters en wanddiktes.
De voordelen zijn reproduceerbaarheid, een constante inbranding, een gladde binnenzijde en volledige registratie van de lasparameters. De kwaliteit hangt wel sterk af van de voorbereiding: haaks en braamvrij gezaagde of gefreesde buiseinden, een nauwkeurige passing zonder kantverzet en schone, vetvrije oppervlakken. Ook verschillen in zwavelgehalte tussen twee buizen kunnen het smeltbad naar één kant laten verlopen.
Backing gas en verkleuring
Bij roestvast staal en titanium moet ook de binnenzijde van de las tegen zuurstof worden beschermd. Dat doet u met backing gas, ook wel formeergas genoemd. De buis wordt afgesloten met pluggen of ballonnen en gespoeld tot het restzuurstofgehalte laag genoeg is, gemeten met een zuurstofmeter. Voor hygiënische en corrosiekritische installaties is een grens in de orde van enkele tientallen ppm gebruikelijk, bij titanium nog lager.
- Austenitisch RVS: argon of een stikstof-waterstofmengsel
- Duplex: argon of stikstof, zonder waterstof
- Titanium: zuiver argon, aangevuld met een sleepgasmondstuk aan de buitenzijde
Onvoldoende bescherming geeft aanloopkleuren en een verminderde corrosieweerstand. Hoe u verkleuring beoordeelt en herstelt, leest u in het artikel over RVS verkleuring, beitsen en passiveren. Voor duplex gelden daarnaast specifieke eisen aan warmte-inbreng en ferrietgehalte, zie duplex lassen.
Titanium lassen: extra aandacht
Titanium neemt boven circa 400 graden Celsius gretig zuurstof, stikstof en waterstof op en wordt daardoor bros. Beschermen tot ver onder die temperatuur is dus essentieel. De laskleur is een directe maat voor de bescherming: zilver en lichtstro zijn doorgaans acceptabel, blauw, grijs of een witte aanslag duiden op verontreiniging en betekenen afkeur.
Werk in een schone, afgescheiden omgeving, reinig de naad vlak voor het lassen met een geschikt oplosmiddel en raak lasgebied en toevoegmateriaal niet met blote handen aan. Een orbitale laskop met gesloten kamer biedt hier een groot voordeel, omdat de las volledig in argon kan afkoelen.
Kwalificatie: WPS, lassers en ISO 14732
Voor handmatig TIG-lassen kwalificeert u de lassers volgens ISO 9606-1 voor staal, of het passende deel voor andere metalen. Orbitaal lassen is gemechaniseerd of automatisch lassen, en dan gelden andere regels. De operator en de lasinsteller kwalificeert u volgens ISO 14732. Dat kan onder meer via een lasmethodekwalificatie, een pre-productietest of een productietest, waarbij de nadruk ligt op het kunnen instellen, bedienen en bewaken van de installatie.
De lasmethode zelf kwalificeert u voor staal en roestvast staal volgens EN ISO 15614-1 en voor titanium en zirkonium volgens EN ISO 15614-5. Leg in de WPS het lasprogramma vast, inclusief stroomniveaus per sector, rotatiesnelheid, pulsparameters, gassoorten en gashoeveelheden. Bij drukapparatuur onder PED 2014/68/EU of volgens ASME IX gelden vergelijkbare principes met eigen essentiële variabelen.
Kwaliteitsborging in de praktijk
Orbitaal lassen is reproduceerbaar, maar niet onfeilbaar. Goede praktijk is om aan het begin van elke dienst en na elke wijziging een proeflas te maken en die op inbranding, binnenzijde en verkleuring te beoordelen. Leg per las de parameters, het restzuurstofgehalte en de uitkomst van de inspectie vast in het lasregister. Bij hygiënisch leidingwerk wordt de binnenzijde vaak met een boroscoop of camera gecontroleerd.
Wilt u een orbitale lasinstallatie introduceren, kwalificeren of laten toetsen, dan zorgt welding engineering en lascoördinatie ervoor dat programma, documentatie en kwalificaties op elkaar aansluiten.
Veelgestelde vragen
Niet automatisch. Een ISO 9606-1 kwalificatie geldt voor handmatig en deels gemechaniseerd lassen door een lasser. Wie een orbitale installatie instelt en bedient, heeft een kwalificatie als operator volgens ISO 14732 nodig.
Bij duplex gebruikt u argon of zuivere stikstof. Een stikstofhoudend backing gas helpt het stikstofgehalte in de grondlaag op peil te houden. Mengsels met waterstof zijn niet geschikt, omdat waterstof in de ferritische fase kan leiden tot scheurvorming.
Bij dunwandige buis tot enkele millimeters wanddikte is autogeen lassen snel en geeft het een gladde binnenzijde zonder overmatige doorlassing. Bij grotere wanddiktes of wanneer de samenstelling van het lasmetaal moet worden bijgestuurd, is toevoegmateriaal wel nodig.
Dat hangt af van materiaal en toepassing en hoort in de WPS of de projectspecificatie te staan. Voor hygiënisch roestvast leidingwerk worden vaak waarden in de orde van enkele tientallen ppm aangehouden, voor titanium strengere. Meet altijd bij de uitlaat van de gespoelde ruimte.
Meer uit de kennisbank
Heeft u een lastechnische vraag?
Stel uw eerste vraag aan de DEHAAS Welding & Quality Assistant, laat uw situatie beoordelen door een specialist, of bel direct.