
Lasvervorming beperken: oorzaken, soorten en maatregelen
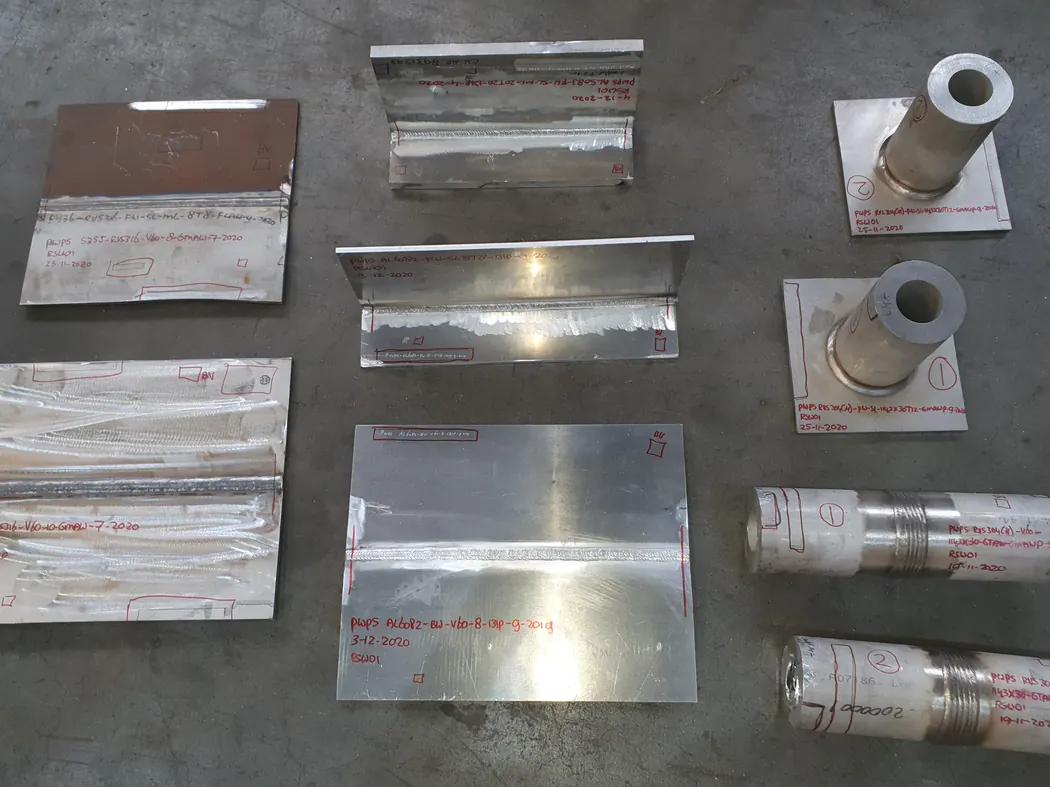
Lasvervorming is een van de meest kostbare problemen in de metaalbewerking. Een constructie die na het lassen scheef, krom of golvend is, moet worden gericht, nabewerkt of in het ergste geval opnieuw gemaakt. Vervorming is echter geen toeval: het is het voorspelbare gevolg van uitzetten en krimpen tijdens het lassen. Wie de oorzaken begrijpt, kan lasvervorming beperken tot binnen de toleranties.
In dit artikel leest u hoe krimp ontstaat, welke soorten vervorming er zijn en welke maatregelen werken: een doordachte lasvolgorde, voorbuigen en opspannen, balanceren rond de neutrale lijn, richten achteraf en vooral slimme ontwerpkeuzes.
De oorzaak van lasvervorming: krimp
Tijdens het lassen wordt het materiaal plaatselijk tot boven het smeltpunt verhit. Het hete gebied wil uitzetten, maar wordt tegengehouden door het koude materiaal eromheen. Het wordt daardoor gestuikt en plastisch vervormd. Bij het afkoelen krimpt het lasmetaal en de verhitte zone, maar nu meer dan de oorspronkelijke uitzetting. Die netto krimp trekt aan de omliggende delen en veroorzaakt vervorming, restspanning of beide.
Er geldt een eenvoudige wisselwerking: hoe meer u de constructie vasthoudt, hoe minder vervorming en hoe meer restspanning. Hoe vrijer de constructie, hoe meer vervorming en hoe minder restspanning. Het doel is een balans die past bij de eisen aan maatvoering en sterkte.
Het materiaal speelt ook een rol. Austenitisch roestvast staal zet ongeveer anderhalf keer zoveel uit als koolstofstaal en geleidt warmte slechter, waardoor het duidelijk meer vervormt. Aluminium zet sterk uit, maar voert warmte snel af.
Soorten vervorming
In de praktijk ziet u een aantal herkenbare vormen, vaak in combinatie:
- Dwarskrimp: de verbinding wordt loodrecht op de las korter
- Langskrimp: de las wordt in de lengterichting korter
- Hoekvervorming: de platen draaien rond de las, doordat de bovenzijde van een V-naad meer krimpt dan de wortel
- Langsbuiging: een profiel of ligger trekt krom, omdat de lassen niet symmetrisch rond de neutrale lijn liggen
- Plooien en golven: dunne plaat knikt onder de drukspanning uit de langskrimp
- Rotatie: de naadopening verandert tijdens het lassen doordat de nog niet gelaste delen verschuiven
Het herkennen van de vorm is de eerste stap, want elke vorm vraagt een andere maatregel.
Minder warmte en minder lasmetaal
De meest effectieve maatregel is minder krimpend volume inbrengen. Elke overbodige millimeter lasmetaal geeft extra krimp.
- Las niet zwaarder dan nodig: een hoeklas met een a-maat van 5 in plaats van 4 millimeter bevat ruim anderhalf keer zoveel lasmetaal
- Kies een kleinere openingshoek of een naadvorm met minder volume
- Gebruik bij dikke plaat een X-naad in plaats van een V-naad, en las afwisselend van beide zijden
- Kies een lasproces en parameters met een beheerste warmte-inbreng en weinig lagen
- Overweeg onderbroken lassen waar de sterkte dat toelaat
Minder lasmetaal bespaart bovendien laskosten, zodat deze maatregel zich dubbel terugbetaalt.
Lasvolgorde en balanceren
Een doordachte lasvolgorde verdeelt de krimp zodat de effecten elkaar opheffen. Belangrijke technieken zijn:
- Balanceren rond de neutrale lijn: las symmetrische lassen afwisselend, bijvoorbeeld de flenslassen van een I-ligger om en om, zodat de buigende werking elkaar compenseert
- Terugstaplassen: las korte stukken tegen de algemene lasrichting in, zodat de krimp niet in één richting optelt
- Verspringend lassen: las verdeelde segmenten over de lengte in plaats van één lange las
- Van het midden naar buiten: begin bij grote panelen in het midden, zodat de krimp naar de vrije randen kan
- Eerst dwarsnaden, dan langsnaden: bij plaatvelden voorkomt dit dat de krimp van de dwarsnaden wordt geblokkeerd
Leg de lasvolgorde vast in de WPS of in een aparte lasvolgordetekening, zodat die niet van de individuele lasser afhangt.
Voorbuigen, opspannen en hechten
U kunt vervorming ook vooraf compenseren. Bij voorbuigen of voorzetten plaatst u de delen onder een kleine hoek, zodat de hoekvervorming ze tijdens het lassen precies op de juiste positie trekt. De benodigde hoek volgt uit ervaring of proefstukken.
Opspannen met klemmen, mallen, spanstrips of verstijvingen houdt de delen op hun plek. Dat beperkt vervorming, maar verhoogt de restspanning en daarmee bij scheurgevoelige staalsoorten het risico op koudscheuren. Laat de constructie daarom afkoelen voordat u de klemmen losneemt. Hechtlassen verdient evenveel aandacht als de las zelf: een goede hechtvolgorde, voldoende hechtpunten en een gelijkmatige naadopening voorkomen dat de naad tijdens het lassen dichtloopt.
Richten achteraf
Lukt het niet om binnen de tolerantie te blijven, dan wordt de constructie gericht. Mechanisch richten met een pers of richtbank is voorspelbaar, maar vraagt voldoende kracht en kan bij hoogsterktestaal leiden tot ongewenste koudvervorming. Vlamrichten gebruikt het krimpprincipe juist in uw voordeel: u verhit plaatselijk een gebied, dat bij afkoelen krimpt en de vervorming terugtrekt.
Bij vlamrichten is de maximale temperatuur bepalend. Voor gangbaar constructiestaal ligt die rond 600 tot 650 graden Celsius, voor thermomechanisch gewalste en veredelde stalen vaak lager. Volg de gegevens van de staalproducent en de eisen van EN 1090-2. Bij roestvast staal is vlamrichten minder geschikt vanwege verkleuring en het risico op verminderde corrosieweerstand. Richten is altijd een correctie achteraf, en het kost tijd en geld die u met een goede voorbereiding bespaart.
Ontwerpkeuzes die vervorming voorkomen
De grootste winst ligt in de ontwerpfase. Een constructeur die met de lastechniek meedenkt, voorkomt problemen die op de werkvloer nauwelijks nog op te lossen zijn.
- Beperk het aantal lassen, bijvoorbeeld door gezette profielen of gewalste profielen te gebruiken
- Plaats lassen zo dicht mogelijk bij de neutrale lijn en zo symmetrisch mogelijk
- Dimensioneer lassen op de werkelijk benodigde sterkte, niet op gevoel
- Kies bij dunne plaat voor verstijvingen en een grotere plaatdikte waar vlakheid belangrijk is
- Leg realistische toleranties vast, bijvoorbeeld volgens ISO 13920 of EN 1090-2
- Houd rekening met bewerkingstoeslag als na het lassen nog wordt verspaand
Onafhankelijk lastechnisch advies in de ontwerp- en werkvoorbereidingsfase helpt om lasvolgorde, naadvorm en toleranties vooraf goed af te stemmen, zodat vervorming beheersbaar blijft.
Veelgestelde vragen
Nee, zolang er wordt gelast, is er krimp. U kunt de vervorming wel zo beperken dat de constructie binnen de toleranties blijft, door volume, warmte, lasvolgorde, opspanning en ontwerp goed op elkaar af te stemmen.
Austenitisch roestvast staal heeft een grotere uitzettingscoëfficiënt en een lagere warmtegeleiding. De warmte blijft langer geconcentreerd rond de las en de krimp is groter. Beperk daarom de warmte-inbreng en gebruik stevige opspanmiddelen en een zorgvuldige lasvolgorde.
Spanningsarmgloeien verlaagt restspanningen en voorkomt dat een constructie later bij verspanen of in gebruik alsnog verloopt. Het corrigeert bestaande vervorming niet. Bij maatkritische onderdelen wordt daarom vaak eerst gegloeid en pas daarna op maat bewerkt.
De lasvolgorde wordt bij voorkeur vastgesteld door de werkvoorbereiding in overleg met de lascoördinator, en vastgelegd in de WPS of een lasvolgordetekening. Zo is die reproduceerbaar en niet afhankelijk van de voorkeur van een individuele lasser.
Meer uit de kennisbank

Heeft u een lastechnische vraag?
Stel uw eerste vraag aan de DEHAAS Welding & Quality Assistant, laat uw situatie beoordelen door een specialist, of bel direct.