
Waterstofscheuren voorkomen: mechanisme en maatregelen
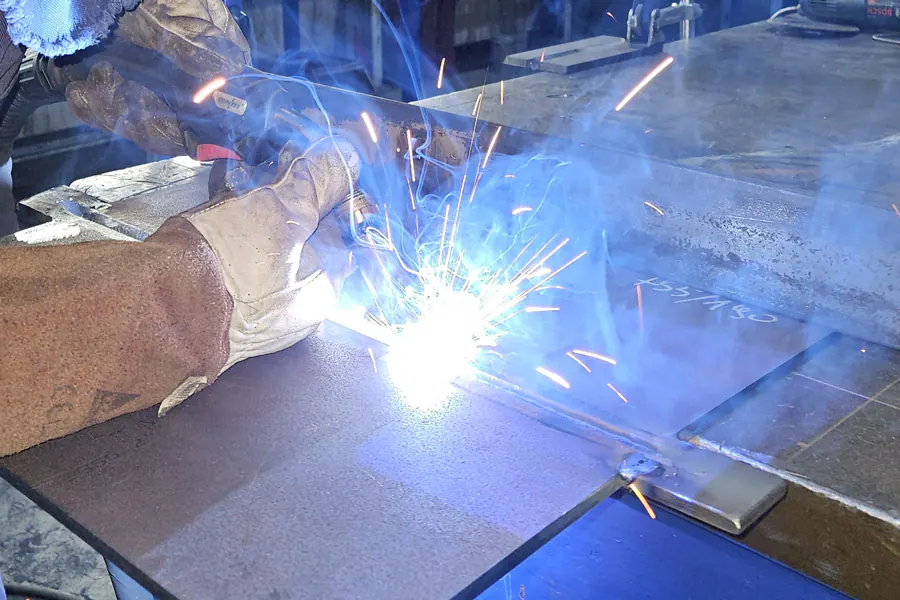
Waterstofscheuren, ook wel koudscheuren of vertraagde scheuren genoemd, behoren tot de gevaarlijkste lasfouten in on- en laaggelegeerd staal. Ze ontstaan niet tijdens het lassen, maar pas bij lage temperatuur, soms uren of zelfs dagen later. Ze zijn vaak klein, liggen regelmatig onder het oppervlak en worden bij een te vroege inspectie gemist. Wie waterstofscheuren wil voorkomen, moet begrijpen hoe ze ontstaan.
In dit artikel leest u welk mechanisme erachter zit, welke factoren het risico vergroten en welke maatregelen werken: voorwarmen, droge en waterstofarme toevoegmaterialen, nawarmen en een passende wachttijd voor niet-destructief onderzoek. De aanpak sluit aan op EN 1011-2.
Het mechanisme: drie factoren tegelijk
Een waterstofscheur ontstaat alleen als drie factoren tegelijk aanwezig zijn, bij een temperatuur onder circa 150 tot 200 graden Celsius:
- Diffundeerbare waterstof in het lasmetaal en de warmte beïnvloede zone
- Een gevoelige, harde microstructuur, meestal martensiet of harde bainiet
- Trekspanning, uit krimp, inklemming of uitwendige belasting
Tijdens het lassen lost waterstof uit de boog op in het hete smeltbad. Bij afkoelen daalt de oplosbaarheid sterk en diffundeert de waterstof naar plaatsen met hoge spanning en een harde structuur. Daar verzwakt de waterstof het materiaal plaatselijk, tot er een scheur ontstaat die zich stapsgewijs uitbreidt. Omdat diffusie tijd kost, kunnen scheuren tot 48 uur na het lassen of zelfs later verschijnen.
Het goede nieuws: haalt u één van de drie factoren voldoende weg, dan ontstaat er geen scheur. Alle maatregelen zijn daarop gericht.
Waar en hoe waterstofscheuren optreden
De meeste waterstofscheuren ontstaan in de warmte beïnvloede zone van het basismateriaal. Bekende vormen zijn scheuren aan de overgang van las naar basismateriaal, onderrupsscheuren parallel aan de smeltlijn en grondlaagscheuren vanuit de wortel. Bij hogesterktestaal en dikwandige lassen kunnen ook dwarsscheuren in het lasmetaal zelf ontstaan, loodrecht op de lasrichting.
Omdat veel van deze scheuren onder het oppervlak liggen of zeer fijn zijn, is visuele inspectie alleen niet voldoende. Ultrasoon onderzoek en magnetisch onderzoek zijn de gebruikelijke methoden om ze op te sporen.
Risicofactoren herkennen
Het risico op waterstofscheuren neemt toe naarmate een of meer van de volgende factoren sterker aanwezig zijn:
- Een hoog koolstofequivalent, dus een staalsoort die gemakkelijk hardt
- Hogesterktestaal, vanaf ongeveer S460 en zeker bij veredelde stalen
- Grote gecombineerde diktes, waardoor de las snel afkoelt
- Een lage warmte-inbreng, bijvoorbeeld bij kleine hechtlassen of dunne grondlagen
- Hoge inklemming, zoals bij knooppunten, reparaties en stijve constructies
- Vocht in elektroden of poeder, en roest, vet, verf of condens op de naad
- Lage omgevingstemperatuur en lassen in de buitenlucht
Een indicatie van de gevoeligheid geeft de hardheid in de warmte beïnvloede zone. EN ISO 15614-1 hanteert voor de meeste constructiestalen een maximum van 380 HV10 in de lasmethodekwalificatie. Voor toepassingen met zuur gas volgens ISO 15156 gelden veel lagere grenzen, rond 250 HV.
Voorwarmen en interpasstemperatuur
Voorwarmen is de belangrijkste maatregel. Het vertraagt de afkoeling, zodat de warmte beïnvloede zone minder hard wordt, en het geeft waterstof meer tijd om bij hogere temperatuur uit de las te ontsnappen. EN 1011-2 geeft twee methoden om de minimale voorwarmtemperatuur te bepalen: methode A op basis van het koolstofequivalent CE, en methode B op basis van CET, vooral bedoeld voor moderne fijnkorrel- en hogesterktestalen.
In beide methoden spelen de gecombineerde dikte, de warmte-inbreng en de waterstofklasse van het toevoegmateriaal een rol. Houd de voorwarmtemperatuur ook aan tijdens hechtlassen en tussen de lagen. Meer over het bepalen en controleren van de temperatuur leest u in het artikel over voorwarmen bij lassen.
Droge en waterstofarme toevoegmaterialen
Hoe minder waterstof er in de las komt, hoe lager het risico. EN 1011-2 deelt toevoegmaterialen in waterstofklassen in, van A met meer dan 15 ml per 100 gram neergesmolten lasmetaal tot E met maximaal 3 ml. Toevoegmaterialen worden aangeduid met H5, H10 of H15, gemeten volgens ISO 3690.
- Kies bij scheurgevoelig staal toevoegmaterialen met H5 of lager
- Droog basische elektroden volgens de voorschriften van de fabrikant en bewaar ze daarna warm in een elektrodenkoker of droogoven
- Gebruik vacuümverpakte elektroden binnen de opgegeven tijd na openen
- Bewaar laspoeder en gevulde draad droog en voorkom condensatie
- Lever de naad droog, schoon en vrij van roest, vet en verf aan
Onderschat de rol van de werkvloer niet. Een doos elektroden die een nacht open in een koude hal staat, kan alle berekeningen tenietdoen.
Nawarmen en warmtebehandeling
Bij dikwandige en sterk scheurgevoelige constructies kunt u de las direct na het lassen, zonder tussentijds af te koelen, enkele uren op een verhoogde temperatuur houden. Deze waterstofarmgloeibehandeling, meestal rond 200 tot 300 graden Celsius, laat waterstof uit de las diffunderen voordat de gevaarlijke temperatuur wordt bereikt. Duur en temperatuur legt u vast in de WPS.
Dit nawarmen is iets anders dan spanningsarmgloeien. Een volledige warmtebehandeling na het lassen verlaagt restspanningen en hardheid, en neemt daarmee ook het risico op waterstofscheuren weg. Meer daarover leest u in het artikel over PWHT en gloeien.
Wachttijd voor NDO en spanningsbeheersing
Omdat waterstofscheuren vertraagd ontstaan, heeft een inspectie direct na het lassen weinig waarde. EN 1090-2 schrijft minimale wachttijden voor die afhangen van de staalsoort, de lasdikte en de warmte-inbreng, oplopend tot 40 uur bij hogesterktestaal met grote lasdiktes. In offshore en drukvatenspecificaties is 48 uur geen uitzondering. Leg de wachttijd vast in het inspectie- en testplan en registreer het tijdstip van lassen en onderzoeken.
Beperk daarnaast de spanning: zorg voor een goede passing zonder grote spleten, voorkom onnodige inklemming, kies een doordachte lasvolgorde en vermijd ontstekingen buiten de naad, want die geven harde plekken. Goede NDO-begeleiding zorgt dat methode, moment en acceptatiecriteria kloppen.
Veelgestelde vragen
Omdat ze ontstaan bij lage temperatuur, nadat de las is afgekoeld, meestal onder circa 150 graden Celsius. Dit in tegenstelling tot warmscheuren of stolscheuren, die tijdens het stollen van het lasmetaal ontstaan.
Austenitisch lasmetaal kan veel waterstof opnemen en geeft die nauwelijks af aan de warmte beïnvloede zone. Daarom wordt het soms gebruikt bij reparaties aan moeilijk lasbaar staal. Het is geen algemene oplossing: de sterkte, het thermische gedrag en de kwalificatie moeten passen bij de toepassing.
Ja. Hechtlassen zijn klein en koelen daardoor extra snel af, waardoor ze juist gevoelig zijn voor scheuren. Voor hechtlassen gelden dezelfde voorwarmtemperatuur en dezelfde eisen aan toevoegmaterialen als voor de las zelf.
Kijk eerst in de projectspecificatie en de toepasselijke norm, bij staalconstructies EN 1090-2. Staat er niets, bepaal dan op basis van staalsoort, lasdikte en waterstofrisico een wachttijd en leg die vast in het inspectie- en testplan.
Meer uit de kennisbank

Heeft u een lastechnische vraag?
Stel uw eerste vraag aan de DEHAAS Welding & Quality Assistant, laat uw situatie beoordelen door een specialist, of bel direct.