
Beschermgas kiezen
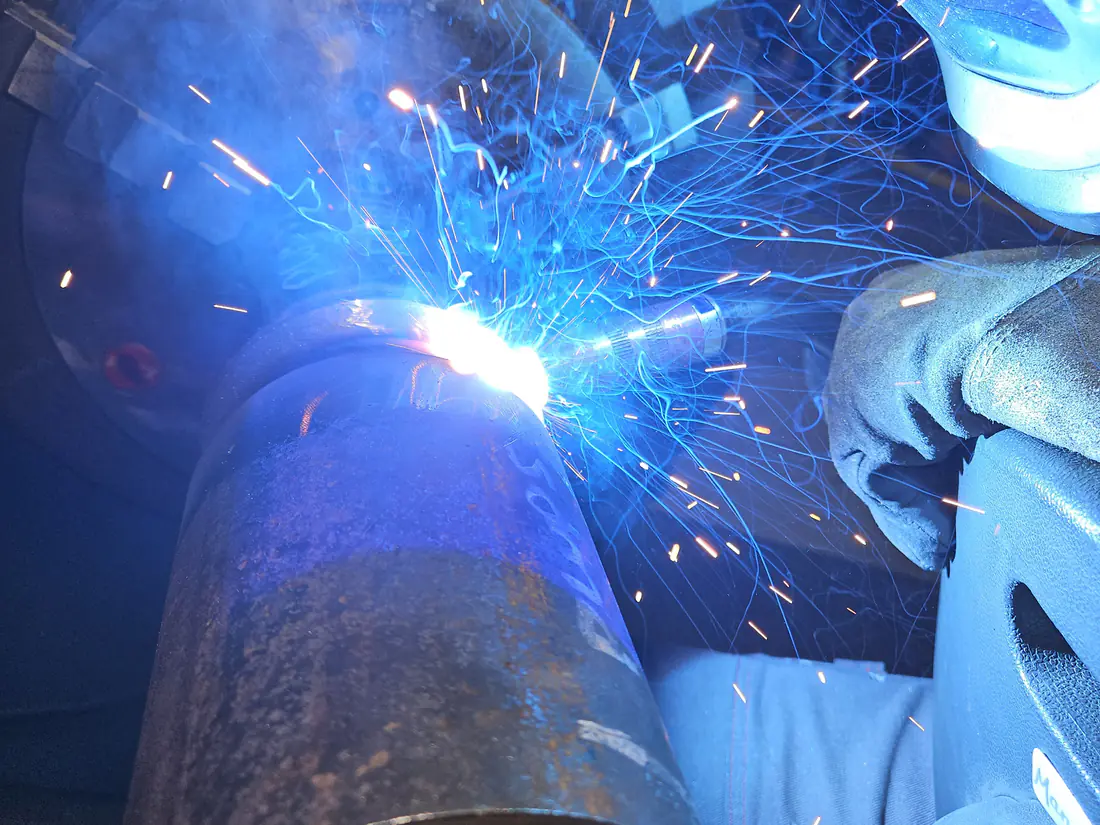
Het beschermgas doet meer dan de lucht buiten houden. Het bepaalt de vorm van de inbranding, de stabiliteit van de boog, de hoeveelheid spatten, de vloeibaarheid van het smeltbad en zelfs de kerfslagwaarde van het lasmetaal. Toch staat het in veel WPS-en met alleen het woord menggas.
Dit artikel loopt de gangbare gassen langs volgens de indeling van ISO 14175 en beschrijft wat een wijziging in de praktijk doet.
De indeling van ISO 14175
ISO 14175 deelt gassen in groepen in. I staat voor inert: I1 is zuiver argon, I2 zuiver helium, I3 een argon-heliummengsel. M staat voor mengsels met een actief bestanddeel: M20 en M21 zijn argon met kooldioxide, M12 en M13 bevatten zuurstof. C1 is zuiver kooldioxide. R-gassen bevatten waterstof en zijn bedoeld als formeer- of TIG-gas.
In de WPS hoort de aanduiding volgens deze norm te staan, met de samenstelling erbij. Menggas is geen aanduiding: er bestaan tientallen mengsels met verschillend gedrag.
Wat de keuze doet bij staal
M21, doorgaans argon met 15 tot 25 procent kooldioxide, is het werkpaard voor MAG-lassen van ongelegeerd en laaggelegeerd staal. Meer kooldioxide geeft diepere, rondere inbranding en meer spatten, minder kooldioxide geeft een rustiger boog en een vlakkere rups.
Zuiver kooldioxide, C1, geeft de diepste inbranding en is goedkoop, maar geeft veel spatten en is niet geschikt voor sproeiboog. Het wordt nog gebruikt bij dik materiaal en bij werk waar uiterlijk niet telt. Overstappen van M21 naar C1 verandert de kerfslagwaarde en is een wijziging die in de kwalificatie moet zijn gedekt.
Roestvast staal en aluminium
Bij austenitisch roestvast staal wordt gelast onder argon met een kleine hoeveelheid actief gas, bijvoorbeeld M12 met 2 procent zuurstof of M13. Die kleine toevoeging stabiliseert de boog en verbetert de vloei; meer kooldioxide zou het koolstofgehalte in het lasmetaal verhogen en de corrosieweerstand aantasten.
Aluminium moet onder volledig inert gas: zuiver argon, of argon met helium bij dik materiaal voor meer warmte. Elk actief bestanddeel oxideert het smeltbad onmiddellijk. Zie aluminium lassen.
Debiet, slangen en lekkage
Een goed gekozen gas helpt niet als het niet op de juiste plaats aankomt. Het debiet moet passen bij de toortsdiameter en de omstandigheden, doorgaans 12 tot 18 liter per minuut bij MAG. Te veel gas veroorzaakt turbulentie en zuigt juist lucht aan.
Controleer het debiet bij de toorts, niet bij de fles, en let op lekkage in slangen en koppelingen. Een slang die lucht aanzuigt geeft precies hetzelfde poreuze beeld als te weinig gas, en wordt vaak verkeerd gediagnosticeerd.
Veelgestelde vragen
Niet zonder te controleren of de kwalificatie dat dekt. De gassamenstelling is een essentiële variabele in ISO 15614-1, en zeker bij kerfslageisen verandert het resultaat. Ook de opgegeven eigenschappen van het toevoegmateriaal gelden alleen bij het opgegeven gas.
Vaak door een te hoog kooldioxidegehalte in combinatie met een boogtype dat daar niet bij past, of door een te grote vrije draadlengte. Controleer ook of het debiet klopt en of de gasverdeler in de toorts niet vervuild is.
Beschermgas schermt de boog en het smeltbad af aan de laszijde, formeergas beschermt de wortelzijde tegen oxidatie. Ze hebben verschillende samenstellingen: formeergas bevat vaak stikstof of waterstof, wat aan de boogzijde ongewenst zou zijn.
Bij dik materiaal, aluminium en koper wel. Helium verhoogt de boogspanning en de warmte-inbreng bij gelijke stroom, wat de inbranding en de vloei verbetert. Het is duur en licht, dus het debiet moet hoger, en het loont alleen waar warmte tekortschiet.
Meer uit de kennisbank


Heeft u een lastechnische vraag?
Stel uw eerste vraag aan de DEHAAS Welding & Quality Assistant, laat uw situatie beoordelen door een specialist, of bel direct.